
 Contáctenos
 ES
 En
 Cn
 Fr
 Es
 Kr
 Jp
 Ae
 DE
 Pt
 It
 Cn
 Pl
 Cs
 Vn
 Srb
 Th

Soldadura láser vs MIG y TIG: diferencias, costes y aplicaciones
La soldadura láser puede aumentar la productividad y reducir deformación y acabado posterior en piezas compatibles. MIG/MAG y TIG siguen siendo más adecuados para determinados espesores, separaciones, reparaciones y condiciones de producción. La decisión debe basarse en el coste por pieza aceptada.
Cómo trabajan la soldadura láser, MIG/MAG y TIG
Soldadura láser
Una fuente genera un haz que se transmite y concentra sobre la junta. La alta densidad de energía crea un baño localizado en modo de conducción o de penetración tipo keyhole. Los cabezales manuales pueden oscilar el haz para distribuir energía y cubrir un ancho definido. El proceso responde rápidamente, pero exige que trayectoria y unión permanezcan dentro de una ventana estable.
MIG/MAG
Un arco funde de forma continua un hilo que actúa como electrodo y material de aporte. En Europa conviene distinguir MIG, con gas inerte, y MAG, con gas activo, aunque muchas comparaciones comerciales usan “MIG” para ambos. Su capacidad de depositar material resulta valiosa en filetes, biseles, estructuras y juntas con más volumen.
TIG
Un electrodo de tungsteno no consumible genera el arco. El operador puede soldar de forma autógena o añadir una varilla por separado. Ofrece control fino de baño y aporte, pero requiere coordinación y suele avanzar más despacio en producción manual.
Ningún proceso produce calidad por su nombre. Material, preparación, unión, gas, consumibles, equipo, operador y criterio de aceptación determinan el resultado.
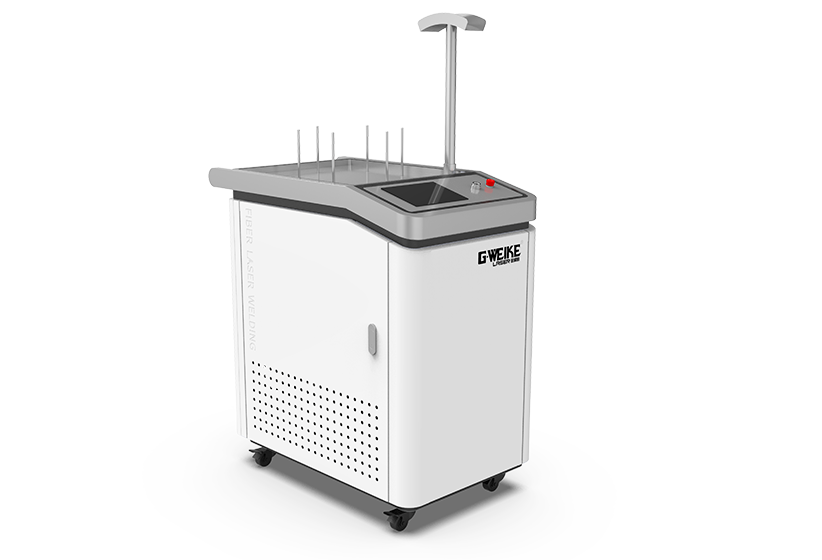
Comparación general: soldadura láser vs MIG y TIG
| Criterio | Soldadura láser | MIG/MAG | TIG |
|---|---|---|---|
| Fuente de calor | Haz focalizado de alta densidad. | Arco entre hilo consumible y pieza. | Arco con electrodo de tungsteno. |
| Zona térmica | Puede ser estrecha en una ventana estable. | Habitualmente más amplia en chapa comparable. | Depende del avance; el ciclo lento puede acumular calor. |
| Velocidad potencial | Alta en uniones compatibles y repetitivas. | Media a alta según transferencia y aplicación. | Generalmente menor en trabajo manual. |
| Tolerancia a huecos | Exige ajuste más constante; el hilo compensa solo un rango validado. | Buena capacidad de aporte y relleno. | Controlable por un operador cualificado, con menor productividad. |
| Distorsión en chapa fina | Puede reducirse por tiempo térmico corto. | Requiere secuencia y control de calor. | Puede aumentar si el avance es lento. |
| Apariencia | Cordón estrecho y limpio cuando gas y parámetros son correctos. | Puede requerir retirada de salpicadura o rectificado. | Puede ofrecer un cordón de alta calidad visual. |
| Relleno de biseles | Limitado por potencia, aporte y diseño. | Ventaja clara en deposición y multipasada. | Preciso, pero con menor tasa de deposición. |
| Automatización | Integrable; requiere referencias y seguridad láser. | Muy madura en producción industrial. | Posible para aplicaciones especializadas. |
| Inversión inicial | Normalmente mayor al incluir seguridad y refrigeración. | Habitualmente menor o media. | Habitualmente menor o media. |
| Aplicación típica | Chapa, estética, baja distorsión, repetición y alto valor de acabado. | Estructuras, filetes, espesor y relleno. | Trabajo fino, aleaciones especiales y lotes cortos. |
Velocidad de soldadura no es productividad de fábrica
Un vídeo puede mostrar un cabezal avanzando con rapidez, pero el comprador necesita saber cuántas piezas conformes salen por turno. La operación incluye preparación, carga, sujeción, selección de receta, soldadura, cambio de posición, acabado, inspección, descarga y retrabajo.
El láser puede generar ahorro por varias vías:
- mayor velocidad de avance en cordones adecuados;
- menos espera por enfriamiento;
- reducción de deformación y corrección;
- menos salpicaduras y rectificado;
- acabado visual más cercano al final;
- mejor repetición al automatizar una trayectoria estable.
Sin embargo, si posicionar la pieza tarda más que soldarla o si el ajuste requiere retrabajo, acelerar el haz no aumenta proporcionalmente la producción. Cronometre el ciclo completo durante una serie, no un tramo recto aislado. No utilice un multiplicador universal frente a TIG o MIG.
Aporte térmico, zona afectada y deformación
El láser concentra energía y puede completar una unión compatible con menos calentamiento global. Esto favorece chapa fina, superficies visibles y piezas que deben mantener tolerancias. No significa “sin calor” ni “sin deformación”: una velocidad baja, una parada, un borde fino o varias pasadas pueden acumular temperatura.
MIG/MAG y TIG también pueden optimizarse mediante modo pulsado, secuencia, puntos de fijación, disipadores y utillaje. La comparación justa debe medir:
- flecha y planitud después de enfriar;
- anchura y propiedades de la zona térmica;
- contracción y posición de agujeros;
- tiempo de enderezado;
- piezas rechazadas por dimensión;
- apariencia o color cuando sean funcionales.
En cordones largos, pruebe la secuencia completa. Una probeta pequeña disipa de modo distinto de una puerta, depósito o envolvente.
El coste oculto: precisión de la junta y del proceso anterior
El haz focalizado ofrece velocidad y precisión, pero suele disponer de menos margen frente a un hueco que un proceso con alta deposición. Antes de cambiar, mida variación real de corte, plegado, mecanizado y montaje.
| Condición de la unión | Láser | MIG/MAG | TIG |
|---|---|---|---|
| Ajuste estrecho y estable | Condición favorable para velocidad y autógena. | Funciona, aunque puede aportar más calor o metal del necesario. | Permite gran control, con ciclo normalmente mayor. |
| Hueco moderado controlado | Puede requerir hilo, oscilación y prueba específica. | El aporte continuo ofrece mayor tolerancia. | El operador puede añadir varilla de forma controlada. |
| Hueco grande o variable | Riesgo de hundimiento, mordedura y falta de fusión. | Normalmente mejor candidato si la unión está cualificada. | Posible en trabajos puntuales, con tiempo y habilidad. |
| Trayectoria desviada | Necesita guía, útil o seguimiento. | Arco y baño pueden ofrecer cierta tolerancia. | El soldador adapta la trayectoria visualmente. |
El proyecto láser puede necesitar mejor corte, plegado, referencias, fijación y control dimensional. Incluya estas mejoras en la inversión. El hilo no debe utilizarse como argumento para aceptar cualquier hueco.
Espesor, penetración y volumen de aporte
La pregunta “¿cuántos milímetros suelda?” no define la unión. Potencia, foco, velocidad, material, posición, acceso, penetración, bisel y ensayo cambian la capacidad. Fundir una línea no equivale a producir una unión estructural aceptada.
Cuándo destaca el láser
Uniones precisas con poco volumen a rellenar, chapa fina o media, cordones largos, penetración concentrada y piezas donde distorsión o acabado generan coste.
Cuándo destaca MIG/MAG
Biseles, secciones gruesas, filetes grandes, alto volumen depositado y estructuras donde la tolerancia de preparación o la reparación en campo son importantes.
Cuándo destaca TIG
Control manual fino, raíz, aleaciones o piezas especiales, reparación de bajo volumen y situaciones donde la velocidad no es el principal indicador.
Para espesores o uniones fuera de una pasada pueden evaluarse bisel, doble cara, varias pasadas, aporte u otro proceso. La selección la decide la sección y las propiedades, no solo la potencia nominal.
Apariencia, rectificado y retrabajo
Una soldadura láser estable puede ser estrecha, con poca salpicadura y menor relieve, reduciendo rectificado o pulido. Esto tiene gran valor en inoxidable visible, armarios, cocina, ascensores y muebles metálicos. Pero el proceso también puede producir mordedura, coloración, poros, cráter o raíz incompleta.
MIG/MAG puede necesitar retirada de salpicadura, reducción de refuerzo y corrección de distorsión. Procesos pulsados y parámetros modernos pueden mejorar notablemente el resultado. TIG puede ofrecer una apariencia excelente, aunque la velocidad y la habilidad condicionan el coste.
Registre para cada proceso:
- minutos de rectificado, pulido y limpieza por pieza;
- consumibles abrasivos;
- piezas deformadas o marcadas durante el acabado;
- tiempo de inspección y reparación;
- porcentaje que pasa sin retrabajo;
- efecto sobre recubrimiento o pasivación posterior.
“No necesita rectificado” solo debe afirmarse cuando el lote probado cumple directamente el acabado del cliente.
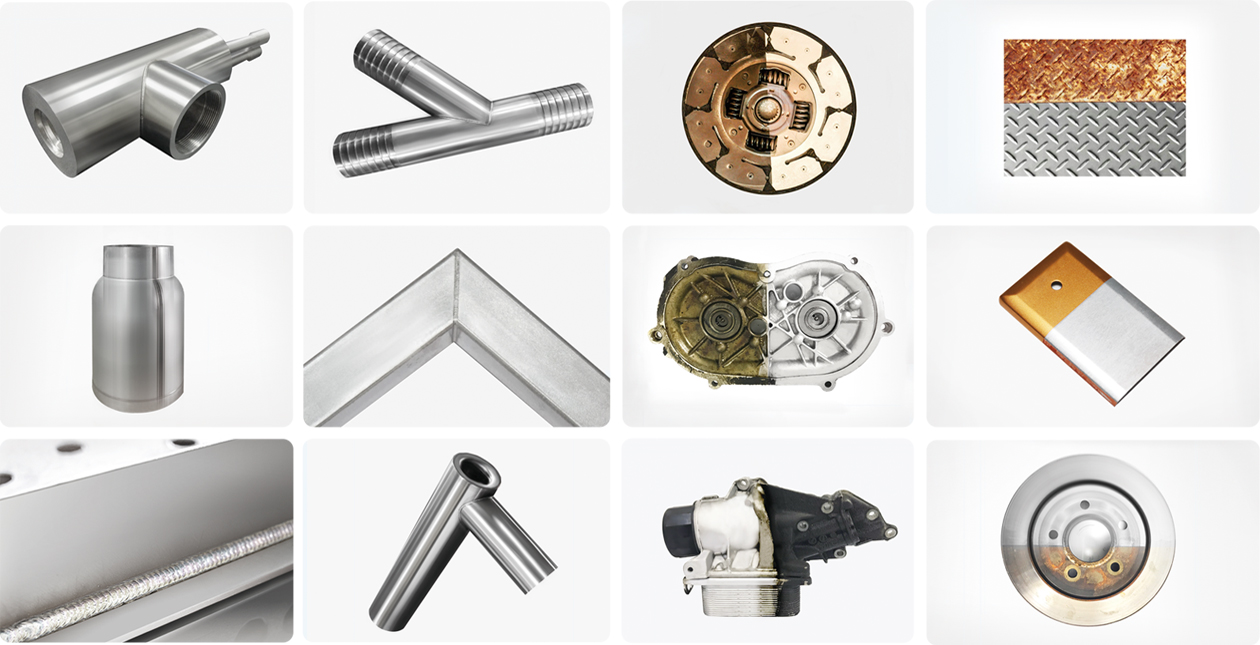
Qué proceso conviene según material
| Material | Evaluación del láser | Motivos para conservar MIG/TIG |
|---|---|---|
| Acero inoxidable | Fuerte candidato para chapa, apariencia y baja distorsión. | TIG para trabajos especiales; MIG para aporte y estructura. |
| Acero al carbono | Bueno cuando superficie, grado y ajuste son estables. | MIG/MAG domina muchas estructuras y espesores. |
| Aluminio | Posible con control de aleación, óxido, reflexión, gas y aporte. | MIG/TIG siguen siendo procesos maduros para muchas aleaciones y geometrías. |
| Acero galvanizado | El zinc necesita salida, preparación y extracción; pruebe porosidad. | Los procesos de arco también requieren controlar vapor y recubrimiento. |
| Metal disímil | Solo tras comprobar compatibilidad, dilución y fases frágiles. | Otro proceso o diseño puede ofrecer mayor margen metalúrgico. |
Consulte las guías específicas de acero inoxidable, acero al carbono y aluminio. La hoja de material y la función tienen prioridad sobre una comparación genérica.
Habilidad del operador y formación
Un cabezal manual oscilante puede simplificar la ejecución de determinados cordones frente a la coordinación TIG, pero la soldadura láser no es un proceso “sin habilidad”. El operador debe mantener velocidad, ángulo, distancia, trayectoria, gas y alimentación, reconocer una unión fuera de tolerancia y detectar deterioro de la óptica.
Competencia de proceso
Material, junta, parámetros, defectos, consumibles, inspección y reacción ante desviaciones.
Competencia de seguridad
Riesgo directo y reflejado, zona controlada, interbloqueos, parada, protección y mantenimiento.
La experiencia de soldadores MIG/TIG sigue siendo valiosa porque aporta lectura de junta, material y defectos. Calcule formación inicial, prueba de cualificación, supervisión, recertificación y tiempo hasta una producción estable. Una biblioteca de recetas ayuda, pero no valida por sí sola una pieza nueva.
La seguridad no se compara solo con unas gafas
Soldadura láser
Una soldadora industrial de alta potencia puede presentar riesgo de radiación directa, especular y difusa. La instalación necesita evaluación, control de acceso, recinto o barreras adecuados, interbloqueos, terminación del haz, protección ocular específica, extracción, procedimientos y formación. Las superficies metálicas cambian las reflexiones al moverse el cabezal.
MIG/MAG y TIG
Los procesos de arco presentan radiación óptica, humo, gases, electricidad, incendio, proyecciones, piezas calientes y riesgos asociados a cilindros. TIG añade gestión del tungsteno y MIG mecanismos de alimentación y salpicadura.
Los tres necesitan extracción y evaluación del material, especialmente con pintura, galvanizado, aceite o recubrimientos. La inversión láser debe incluir el sistema seguro completo y la documentación aplicable; una pantalla móvil y gafas no sustituyen el control de ingeniería.
Consumibles y mantenimiento
| Concepto | Láser | MIG/MAG | TIG |
|---|---|---|---|
| Gas | Según material, raíz y proceso. | Necesario en configuraciones habituales. | Necesario en configuraciones habituales. |
| Metal de aporte | Opcional según junta; hilo y guía. | Hilo consumible continuo. | Varilla o hilo cuando se requiere. |
| Consumibles del cabezal | Lentes protectoras, boquillas y elementos autorizados. | Boquilla, punta de contacto, liner y rodillos. | Tungsteno, pinza, difusor y cerámica. |
| Refrigeración | Fuente y cabezal requieren mantenimiento definido. | Depende de potencia y antorcha. | Depende de potencia y antorcha. |
| Mantenimiento clave | Óptica, refrigeración, fibra, gas, extracción y seguridad. | Alimentación, antorcha, contactos, masa y fuente. | Tungsteno, antorcha, gas, refrigeración y fuente. |
La soldadura láser no está libre de consumibles. Una lente contaminada puede reducir rendimiento y provocar fallos costosos; aumente potencia solo después de revisar la causa. Compare frecuencia, precio, disponibilidad y tiempo de sustitución.
Calcule el coste por pieza aceptada
Comparar el precio de una soldadora láser con el de una fuente MIG o TIG no compara el proceso. Incluya toda la cadena:
Para láser, añada zona segura, barreras o recinto, interbloqueos, extracción, refrigeración, útiles, instalación, formación, servicio y óptica. Para MIG/TIG, incluya consumibles, rectificado, corrección de deformación, menor velocidad, mantenimiento y defectos reales.
| Dato por pieza | MIG/TIG actual | Prueba láser |
|---|---|---|
| Preparación y fijación | Registrar minutos y personal. | Incluir mejora de ajuste y útil. |
| Tiempo efectivo de soldadura | Medir la pieza completa. | Medir rectas, curvas, giros y paradas. |
| Acabado y enderezado | Rectificado, pulido y corrección. | Registrar cualquier limpieza o retoque. |
| Gas, hilo y consumibles | Consumo y coste real. | Gas, hilo, óptica, boquilla y filtros. |
| Inspección y retrabajo | Tasa histórica y tiempo. | Lote representativo, no una muestra. |
| Piezas conformes por turno | Base actual. | Resultado sostenido de la prueba. |
Cómo estimar el retorno de la inversión
La inversión incluye equipo, transporte, instalación, seguridad, extracción, electricidad, refrigeración, útiles, formación, verificación y automatización. Añada utilización prevista: una máquina rápida pero ocupada pocas horas puede tardar más en amortizarse que una célula más sencilla con carga estable.
Pruebe tres escenarios:
- Conservador: menor volumen, curva de aprendizaje y ahorro limitado de acabado.
- Probable: volumen previsto, ciclo validado y rechazo normal.
- Exigente: crecimiento de producción y mayor utilización, sin ocultar capacidad adicional necesaria.
No utilice el caso optimista como única justificación. Realice sensibilidad ante precio de gas, mano de obra, volumen, mantenimiento y paradas.
Qué proceso elegir para cada tipo de trabajo
Elija evaluar láser
Chapa fina o media, cordones repetitivos, acabado visible, deformación costosa, alto tiempo de rectificado y futura automatización.
Mantenga MIG/MAG
Estructuras gruesas, biseles, filetes grandes, alto volumen de aporte, huecos variables y trabajo exterior.
Mantenga TIG
Especialidades, reparación de bajo volumen, control manual fino, materiales o procedimientos cualificados específicos.
Combine procesos
Láser para paneles y uniones largas; MIG para estructura; TIG para detalles, raíz o reparación.
Aplicaciones como armarios inoxidables, cocina, ascensores, HVAC, depósitos finos, electrodomésticos, muebles y piezas automotrices son buenos candidatos para una prueba. El éxito depende de que la familia tenga suficiente volumen y ajuste.
Antes de comprar, consulte cómo elegir una máquina de soldadura láser, los parámetros de soldadura y los gases de protección.
Cómo validar el cambio desde MIG o TIG
- Seleccione una familia con volumen, acabado o retrabajo suficientes para justificar el estudio.
- Registre el ciclo actual: preparación, soldadura, acabado, inspección, rechazo y coste.
- Confirme material, grado, espesores, recubrimiento y condición de suministro.
- Documente junta, hueco, desalineación, tolerancias y variación real del lote.
- Defina penetración, resistencia, estanqueidad, deformación y apariencia.
- Decida si la prueba láser será autógena o con hilo y qué gas utilizará.
- Revise seguridad, extracción, instalación, acceso, electricidad y refrigeración.
- Pruebe con piezas reales, útil real y posiciones representativas.
- Fabrique una serie que muestre calentamiento, cambio de postura y repetición.
- Inspeccione cara, raíz y sección; realice ensayos funcionales aplicables.
- Compare piezas aceptadas y coste total, no velocidad instantánea.
- Implante un piloto, forme personal y amplíe solo después de estabilizar datos.
Envíe también sus parámetros MIG/TIG actuales y el principal problema: ciclo, rectificado, deformación, falta de personal, rechazo o apariencia. Así la prueba láser puede medir el ahorro que realmente importa.
Preguntas frecuentes: soldadura láser, MIG y TIG
¿La soldadura láser puede sustituir completamente a MIG y TIG?
No en todos los trabajos. Puede sustituir procesos compatibles de chapa y repetición; MIG/TIG conservan ventajas en espesor, relleno, reparación y condiciones variables.
¿La soldadura láser es más rápida que TIG?
Puede ser mucho más rápida en piezas compatibles, pero el resultado debe medirse con preparación, acabado e inspección incluidos y la misma aceptación.
¿Qué proceso produce menos deformación?
El láser puede reducirla por su energía concentrada y ciclo corto. Pieza, secuencia, útil y parámetros todavía determinan la deformación real.
¿Qué método tolera mejor los huecos?
MIG/MAG suele ofrecer mayor capacidad de relleno. TIG permite control manual. El láser requiere ajuste estable, aunque un aporte validado puede ampliar el margen.
¿La soldadura láser necesita hilo?
No siempre. Puede ser autógena con buen ajuste; el hilo se usa para filete, volumen, composición o separación limitada.
¿Es más fácil aprender soldadura láser?
Algunos movimientos pueden aprenderse con rapidez, pero proceso, defectos, óptica y seguridad requieren formación específica. No es una herramienta sin cualificación.
¿El láser elimina el rectificado?
Puede reducirlo si el cordón directo cumple. Confirme con una serie; no lo suponga a partir de una demostración.
¿Qué proceso es mejor para acero inoxidable?
El láser es fuerte en chapa y apariencia; TIG aporta control fino y MIG relleno. Grado, junta, calidad y volumen deciden.
¿Qué proceso es mejor para aluminio?
Los tres pueden utilizarse con configuraciones adecuadas. Aleación, óxido, gas, aporte, espesor y aceptación deben probarse.
¿Cuándo se recupera la inversión?
Cuando el ahorro anual en trabajo, ciclo, acabado, retrabajo y rechazo compensa equipo, seguridad, instalación y mantenimiento. Use datos propios.
¿Puede el láser soldar estructuras?
Puede hacerlo en aplicaciones cualificadas, pero espesor, junta, propiedades, normas e inspección determinan si es apropiado.
¿Es más seguro que MIG o TIG?
No debe expresarse así. Los riesgos son diferentes: el láser exige control de radiación y reflexión; los procesos de arco exigen controlar arco, electricidad, humo y fuego.
Compare el coste real de su proceso actual
Envíe una pieza, planos, material, espesor, junta, volumen anual y sus tiempos actuales de soldadura, rectificado, inspección y retrabajo. GWEIKE puede preparar una prueba y comparar el coste por pieza aceptada.
Solicitar una comparación MIG/TIG frente a láser