
 Contáctenos
 ES
 En
 Cn
 Fr
 Es
 Kr
 Jp
 Ae
 DE
 Pt
 It
 Cn
 Pl
 Cs
 Vn
 Srb
 Th

Soldadura láser de acero inoxidable: parámetros, gas y acabado
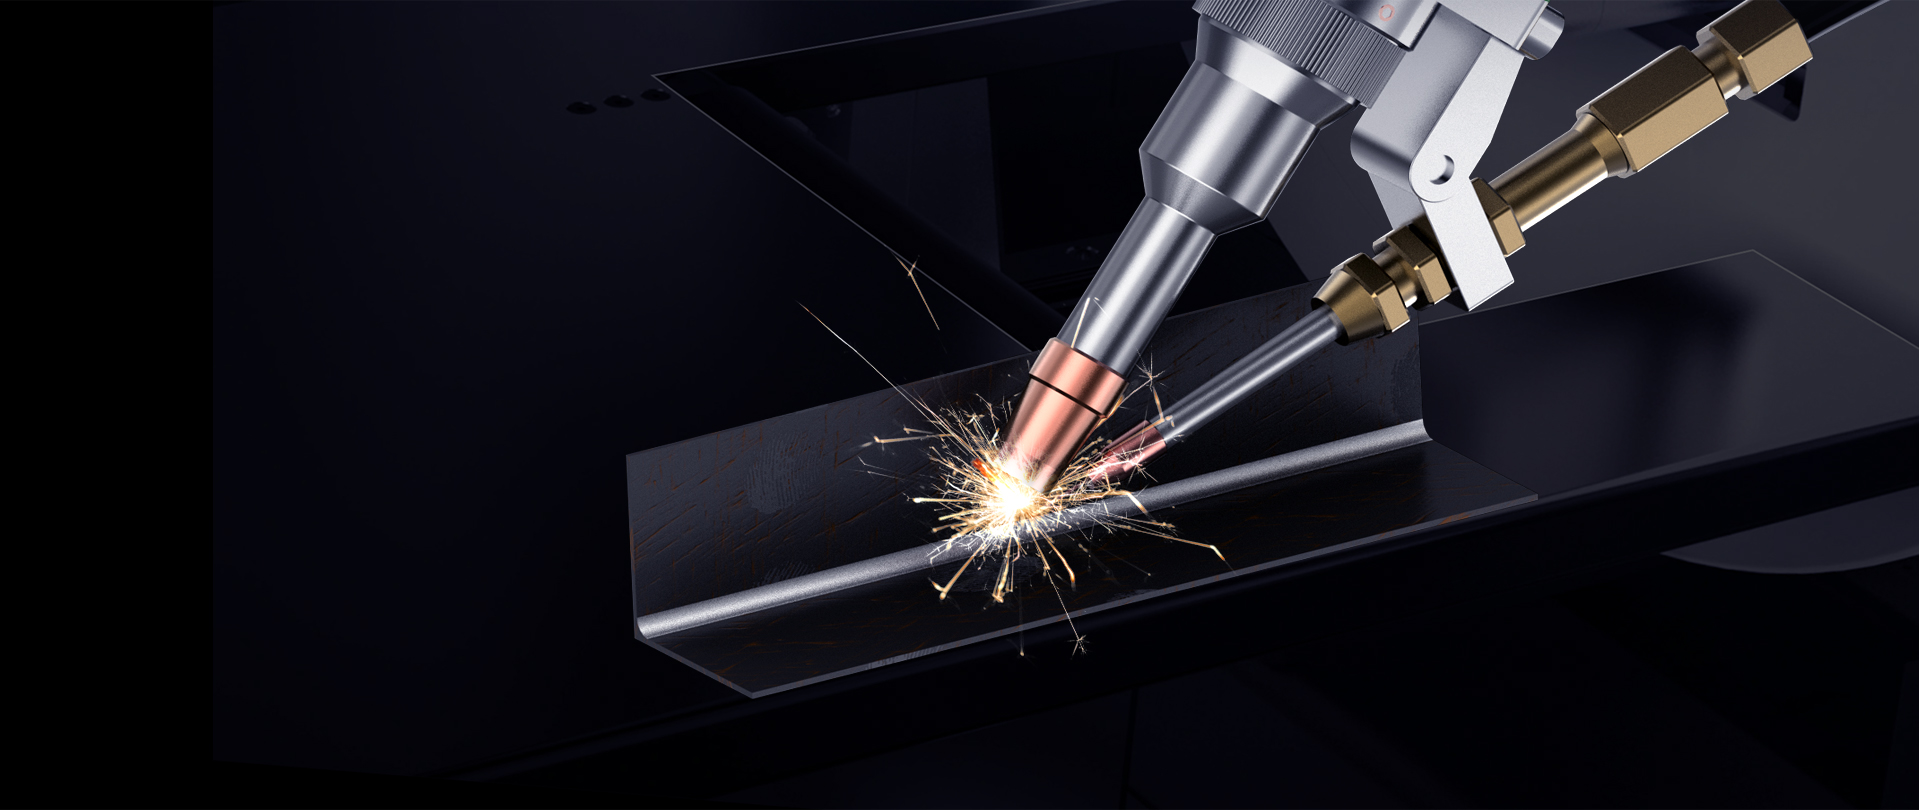
El acero inoxidable puede soldarse con láser con un cordón estrecho y una deformación controlada. Para obtener una unión repetible deben coordinarse el grado, la junta, la preparación, la potencia, la velocidad, el gas, el hilo y el acabado requerido.
Por qué se utiliza el láser para soldar acero inoxidable
La energía concentrada permite formar un baño localizado y limitar el calentamiento global de piezas compatibles. Esto puede reducir distorsión, anchura de la zona afectada por el calor y trabajo posterior frente a procesos menos concentrados. También facilita trayectorias automatizadas y una alta velocidad cuando la preparación y el ajuste son estables.
Chapa visible
Un cordón controlado puede disminuir rectificado y pulido en armarios, cubiertas y equipamiento.
Componentes finos
La concentración de energía ayuda a limitar calor, pero una separación o parada puede causar perforación.
Producción flexible
El equipo manual puede abordar familias variadas con instrucciones y operadores cualificados.
Automatización
Robot o ejes repiten velocidad y trayectoria cuando pieza, útil y referencia son estables.
Estas ventajas son potenciales, no automáticas. Baja deformación exige sujeción, secuencia y energía correctas; un buen aspecto exige preparación y gas; una alta velocidad solo aporta valor si la penetración y el ciclo completo cumplen.
No existe un único “acero inoxidable”
La composición y el estado metalúrgico cambian solidificación, endurecimiento, fisuración y respuesta a la temperatura. Solicite designación completa, certificado, espesor, acabado y condición de suministro. No copie una receta de 304 a otro grado sin evaluación.
| Familia | Ejemplos | Qué debe comprobarse |
|---|---|---|
| Austenítico | 304, 304L, 316 y 316L | Calor, deformación, ferrita del cordón, color, aporte y resistencia a corrosión. |
| Ferrítico | 430 y grados relacionados | Crecimiento de grano, ductilidad, tenacidad y procedimiento aplicable. |
| Martensítico | 410, 420 y similares | Endurecimiento, grietas, precalentamiento y tratamiento posterior. |
| Dúplex | 2205 y otros | Balance de fases, calor, aporte, gas y propiedades de corrosión. |
| Endurecible por precipitación | 17-4PH y similares | Estado de tratamiento térmico y propiedades después de soldar. |
Los grados L tienen menor contenido de carbono y pueden ayudar frente a determinados riesgos, pero no eliminan la necesidad de controlar el ciclo térmico. Las uniones entre grados distintos o entre inoxidable y acero al carbono requieren seleccionar aporte, dilución, propiedades y protección para ambas partes.
Preparación de la superficie y control de contaminación
Aceite, huellas, humedad, pasta de pulido, adhesivo, película protectora, tinta y óxidos pueden desestabilizar el baño o quedar como poros. Una máquina potente no compensa una preparación variable.
- Confirme grado, acabado superficial y zonas que deben conservar apariencia.
- Retire película y adhesivo sin introducir residuos nuevos.
- Desengrase mediante un procedimiento compatible y deje secar.
- Elimine óxido, coloración, rebaba o contaminación con el método validado.
- Use cepillos, discos y mesas dedicados al inoxidable.
- Manipule con guantes y evite contacto con acero al carbono.
- Proteja también hilo, boquilla, útiles y zona de raíz.
- Defina el tiempo máximo entre preparación y soldadura.
La contaminación ferrosa puede provocar manchas o corrosión posterior aunque la soldadura parezca correcta. Si se utiliza limpieza láser, debe retirarse el contaminante sin cambiar de forma inaceptable la junta; consulte la guía de preparación de superficies antes de soldar.
Diseño de junta, separación y fijación
Junta a tope
Controle separación, rectitud y desalineación vertical. El haz estrecho puede pasar por un hueco o fundir un solo borde. El hilo compensa una separación limitada, pero no convierte una junta irregular en un proceso estable.
Junta solapada
La presión de contacto y la limpieza entre chapas afectan a la transferencia de calor. Una superficie superior correcta no demuestra fusión en la interfaz; compruébela mediante sección o ensayo apropiado.
Junta en T y filete
Defina tamaño del filete, fusión lateral y garganta. Inclinación del cabezal, patrón y posición del hilo determinan cómo se reparte el material entre ambas caras.
Esquina de chapa fina
Muy utilizada en armarios, fregaderos y cubiertas. Los bordes deben coincidir; un hueco, una parada o una masa de útil desigual puede producir colapso y deformación.
El útil mantiene geometría y también extrae calor. Repita la prueba con el utillaje de producción. Para comparar configuraciones, consulte tipos de juntas para soldadura láser.
Cómo afectan los parámetros al cordón
Potencia
Una potencia insuficiente puede dejar falta de fusión o raíz incompleta. Una acción excesiva puede causar perforación, salpicadura, hundimiento, mordedura, color oscuro y una zona térmica mayor. La potencia nominal no garantiza un espesor.
Velocidad de avance
Si es demasiado alta, disminuye energía por longitud y puede aparecer un cordón superficial. Si es baja, crecen calor, anchura, coloración y deformación. Mida velocidad real en curvas, esquinas y arranques, no solo en una línea.
Posición de enfoque
El foco cambia tamaño de punto y densidad. “0 mm” solo tiene significado con la definición de cero, óptica y cabezal correspondientes. Calibre y documente la máquina; no copie signos o valores de otro sistema.
Oscilación
Una anchura mayor puede cubrir bordes y ampliar el baño, pero reduce energía local y puede disminuir penetración. Frecuencia, patrón, anchura y avance forman una distribución conjunta.
Alimentación de hilo
Diámetro, velocidad, ángulo y punto de entrada deben aportar el volumen requerido. Demasiado hilo puede enfriar o sobrecargar el baño; poco hilo deja filete insuficiente o mordedura.
La guía general de parámetros de soldadura láser explica cómo cambiar una variable y confirmar mediante sección.
Estrategia de ajuste según la pieza
En lugar de publicar una tabla universal, relacione el riesgo con geometría, masa y función. Una chapa pequeña y una carcasa grande del mismo espesor disipan de forma diferente.
| Condición | Riesgo principal | Dirección de evaluación |
|---|---|---|
| Chapa muy fina | Perforación, borde colapsado, distorsión y marcas de inicio. | Ajuste cerrado, apoyo estable, energía controlada y estrategia de arranque/salida. |
| Espesor medio | Equilibrio entre penetración, velocidad, color y acabado. | Combinar potencia, avance, foco y oscilación; confirmar sección. |
| Material más grueso | Raíz incompleta, filete pequeño o capacidad insuficiente. | Revisar potencia disponible, diseño, preparación, aporte y posibles pasadas. |
| Separación grande | Hundimiento, mordedura, sobreaporte y variación. | Mejorar fabricación y fijación antes de aumentar hilo o anchura. |
| Cordón largo | Acumulación térmica, deformación y desviación de trayectoria. | Secuencia, útil, pausas, seguimiento y repetibilidad. |
| Esquina o final | Desaceleración, cráter y sobrecalentamiento. | Rampas, entrada/salida, control del hilo y postflujo. |
Argón, nitrógeno o helio para acero inoxidable
El gas limita el contacto del baño y del metal caliente con el aire. Su elección depende del grado, metal de aporte, apariencia, propiedades, coste y especificación. No existe un gas universal para toda la familia inoxidable.
| Gas | Cuándo se evalúa | Qué debe confirmarse |
|---|---|---|
| Argón | Opción inerte frecuente para protección frontal y posterior. | Pureza, cobertura, caudal, acceso, coste y resultado metalúrgico. |
| Nitrógeno | Puede evaluarse en ciertas aplicaciones austeníticas y por apariencia/coste. | Compatibilidad con grado, aporte, propiedades y requisito de corrosión. |
| Helio o mezclas | Procesos específicos donde se busca modificar transferencia, estabilidad o penetración. | Beneficio real frente a consumo, disponibilidad y ajuste del sistema. |
Compruebe pureza en el punto de uso, regulador, tuberías, fugas, boquilla, distancia, ángulo, preflujo y postflujo. Un caudal excesivo puede crear turbulencia y aspirar aire. Puertas, ventiladores o extracción mal orientada pueden desplazar la cobertura.
Para una comparación completa, consulte gases de protección para soldadura láser.
Cuándo necesita protección de raíz
En una unión de penetración completa, la cara posterior permanece caliente y puede oxidarse aunque el anverso sea brillante. Esto importa especialmente en tuberías, recipientes, equipos alimentarios, piezas sanitarias y componentes donde se exige resistencia a corrosión o una raíz lisa.
- Defina si la raíz es accesible y cuál es su criterio de color y geometría.
- Diseñe cámara, respaldo o dispositivo que distribuya el gas sin zonas muertas.
- Purgue el aire antes de iniciar y controle fugas.
- Mantenga protección durante el tiempo necesario después de apagar el haz.
- Evite presión que deforme chapa fina o desestabilice el baño.
- Registre gas, pureza, caudal, tiempo de purga y oxígeno residual cuando corresponda.
Un caudal fijo no sirve para todas las cavidades. Volumen, juntas, salidas, longitud y geometría cambian la purga. La raíz debe inspeccionarse directamente; no se deduce del color frontal.
Qué significa el color de una soldadura inoxidable
La coloración térmica se relaciona con la oxidación superficial y el ciclo térmico, pero una fotografía no sustituye el criterio de aceptación. Luz, cámara, acabado original y limpieza cambian la percepción.
| Apariencia | Interpretación inicial | Qué no demuestra |
|---|---|---|
| Plata o paja muy ligera | La cobertura y el calor pueden estar cerca de una condición adecuada. | No demuestra penetración, resistencia ni ausencia de poros. |
| Amarillo o marrón | Oxidación mayor; comparar con especificación y proceso. | No decide por sí solo aceptación o rechazo. |
| Azul o violeta | Revise calor, velocidad, gas, boquilla, distancia y viento. | No identifica por sí mismo la causa exacta. |
| Azul oscuro o negro | Posible protección insuficiente, contaminación o acción térmica excesiva. | No revela el estado interno de la junta. |
| Frente claro y raíz negra | Protección posterior insuficiente o aire atrapado. | El buen aspecto frontal no compensa una raíz oxidada. |
Soldadura autógena o con hilo de aporte
La soldadura sin hilo puede funcionar cuando el ajuste es estrecho, los bordes aportan volumen suficiente y la composición resultante cumple. El hilo ayuda a formar filetes, aportar metal, modificar composición y compensar una separación dentro de un rango aprobado.
ER308L es un candidato frecuente para determinadas aplicaciones de 304, y ER316L para determinadas aplicaciones de 316. No son elecciones automáticas. Deben considerarse ambos materiales base, dilución, resistencia, temperatura, ambiente corrosivo, acabado y norma aplicable. Las uniones disímiles pueden necesitar otra clasificación.
- Confirme clasificación, lote, diámetro y certificado.
- Mantenga el hilo limpio, seco y protegido de contaminación ferrosa.
- Alinee la punta con el baño, no delante o fuera de la zona útil.
- Coordine alimentación con avance, patrón y volumen de junta.
- Revise inicio, final y respuesta en esquinas.
- No utilice hilo para ocultar una separación fuera de control.
Limpieza, decapado, pulido y pasivación
Una ventana estable puede reducir trabajo posterior, pero no permite prometer que toda pieza queda terminada al salir de la soldadura. La decisión depende de exposición, acabado, higiene, corrosión y especificación del cliente.
Limpieza mecánica
Elimina relieve o marcas, pero cambia textura. Use útiles dedicados y controle material retirado.
Decapado
Puede retirar óxidos mediante química compatible; exige protección, lavado y gestión de efluentes.
Pasivación
Se emplea cuando lo requiere el sistema superficial; no repara poros, grietas ni falta de fusión.
Pulido
Puede igualar una cara decorativa o sanitaria, pero necesita rugosidad y dirección definidas.
Después del tratamiento, confirme que no quedan contaminación ferrosa, residuo químico o marcas que afecten a limpieza, apariencia o servicio. Las industrias alimentaria, farmacéutica y química pueden exigir procedimientos y ensayos específicos.
Defectos frecuentes y orden de comprobación
| Defecto | Causas posibles | Qué revisar primero |
|---|---|---|
| Cordón azul o negro | Gas insuficiente, fuga, distancia, aire, contaminación o calor. | Gas, boquilla, viento, limpieza, velocidad y temperatura. |
| Falta de fusión | Energía baja, avance alto, foco, oscilación o trayectoria. | Sección, calibración, ajuste y fusión de ambos lados. |
| Perforación | Energía alta, hueco, borde fino, parada o apoyo débil. | Junta, fijación, arranque, velocidad y potencia. |
| Porosidad | Aceite, humedad, gas, hilo, protección o keyhole inestable. | Preparación, consumibles, fugas y sección. |
| Mordedura | Trayectoria, velocidad, anchura o aporte inadecuados. | Bordes, posición del hilo y distribución de energía. |
| Salpicadura | Contaminación, foco, potencia o cavidad inestable. | Superficie, óptica, gas y parámetros. |
| Deformación | Calor, secuencia, masa del útil o acumulación. | Fijación, orden, velocidad, pausas y enfriamiento. |
| Grieta | Grado, aporte, restricción, composición o ciclo térmico. | Material, hilo, sección y evaluación metalúrgica. |
| Corrosión posterior | Contaminación, calor, tratamiento o grado incorrecto. | Herramientas, limpieza, color, pasivación y ambiente. |
No cambie potencia, foco, gas y velocidad al mismo tiempo. Primero confirme material, superficie, junta, óptica, calibración y suministro; después cambie una variable, corte una sección y registre el resultado.
Un cordón bonito no es un plan de calidad
La inspección debe relacionarse con la función. La visual revisa continuidad, color, cráter, salpicadura, mordedura y deformación. Una sección macro revela penetración, fusión lateral, perfil interno y poros visibles. Cuando corresponda, añada ensayos no destructivos y mecánicos.
| Aplicación | Comprobaciones principales |
|---|---|
| Armario o pieza decorativa | Apariencia, color, rectitud, dimensión, deformación y trabajo posterior. |
| Equipo alimentario | Superficie limpiable, rugosidad, poros, raíz, estanqueidad y corrosión. |
| Depósito o tubería | Penetración, raíz, discontinuidades, fuga o presión y servicio. |
| Componente estructural | Garganta, fusión, resistencia, ductilidad, fatiga y trazabilidad. |
| Producción automotriz | Dimensión, repetibilidad, resistencia, fatiga, ciclo y seguimiento. |
Según la pieza pueden utilizarse penetrantes, radiografía, ultrasonidos, pruebas de fuga, tracción, doblado, cizallamiento, dureza, fatiga o corrosión. El plan debe definirse antes de optimizar parámetros, no después.
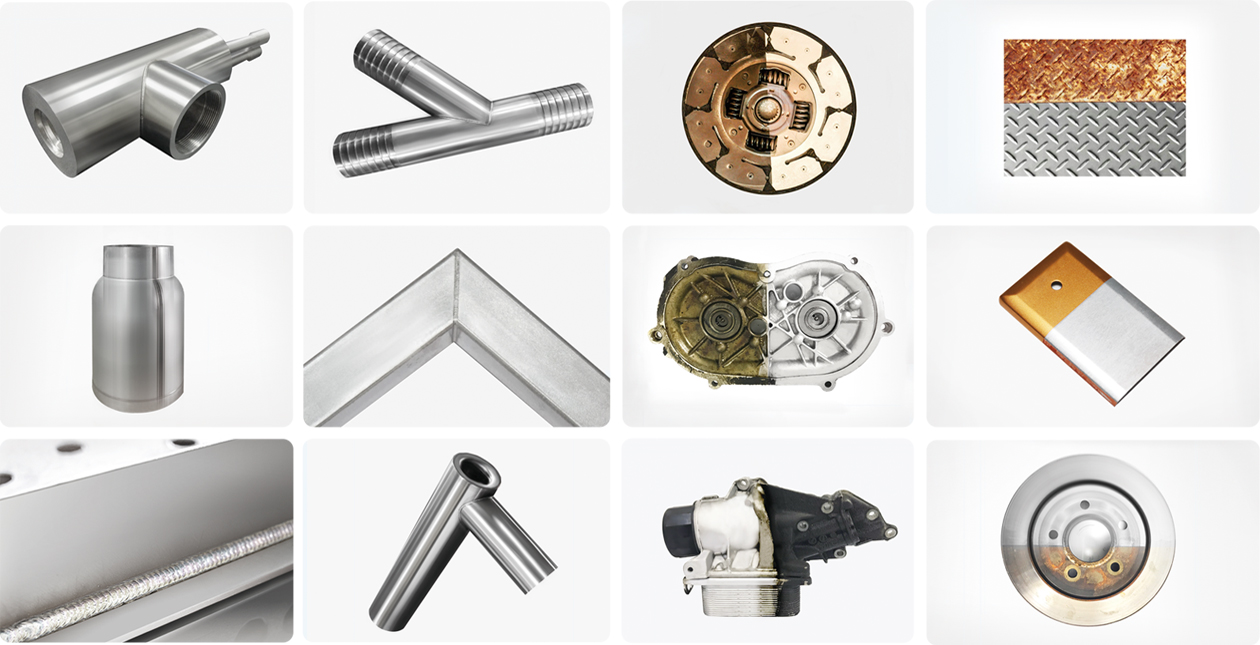
Aplicaciones habituales de la soldadura láser inoxidable
- Cocinas y hostelería: fregaderos, encimeras, depósitos y muebles; importan acabado, estanqueidad y limpieza.
- Industria alimentaria: carcasas, conductos y recipientes; importan raíz, rugosidad y resistencia a corrosión.
- Armarios eléctricos: envolventes y puertas; importan dimensión, deformación y apariencia.
- Ascensores y decoración: paneles y perfiles visibles; importan color, textura y pulido.
- HVAC: conductos, bandejas y carcasas; importan estanqueidad, ciclo y baja distorsión.
- Depósitos y tuberías: penetración, protección posterior y prueba de fuga o presión.
- Equipamiento médico: superficies, trazabilidad, limpieza y requisitos específicos del producto.
- Automoción y transporte: piezas repetitivas que pueden beneficiarse de útiles, robot y control de proceso.
La soldadura manual aporta flexibilidad en lotes variados; la automática aporta trayectoria y velocidad repetibles cuando la pieza está bien referenciada. Un robot repite el programa, pero no corrige por sí solo un hueco variable sin sensores o estrategia adicional.
Cómo preparar una prueba de soldadura inoxidable
- Confirme norma, grado, certificado, espesor y acabado.
- Defina junta, posición, separación, desalineación y tolerancias.
- Indique limpieza, recubrimientos y contaminación posible.
- Defina penetración, filete, apariencia, deformación y servicio.
- Seleccione soldadura autógena o hilo candidato con clasificación y diámetro.
- Defina gas frontal, pureza, suministro y protección de raíz.
- Registre fuente, cabezal, óptica, boquilla, refrigeración y calibración.
- Registre potencia, velocidad, foco, patrón, anchura, frecuencia y aporte.
- Fabrique una serie con el útil y la secuencia reales.
- Inspeccione anverso, raíz, dimensiones, color, sección y deformación.
- Realice ensayos mecánicos, estanqueidad o corrosión según la función.
- Apruebe límites, ficha de proceso, muestra patrón y frecuencia de control.
GWEIKE puede revisar la configuración junto con su pieza. Consulte también cómo elegir una máquina de soldadura láser, la guía de soldadura láser de aluminio y la de acero al carbono.
Preguntas frecuentes sobre soldadura láser inoxidable
¿Se puede soldar acero inoxidable con láser?
Sí. Deben confirmarse grado, espesor, junta, preparación, gas, aporte, penetración, acabado y requisitos de servicio.
¿Qué gas se utiliza?
Argón y, en aplicaciones compatibles, nitrógeno son opciones frecuentes. Helio o mezclas pueden evaluarse. La selección depende de grado, aporte, propiedades y coste.
¿Es mejor argón o nitrógeno?
No existe una respuesta universal. Compare ambos con la misma junta, calidad, pureza, cobertura y criterio de corrosión.
¿Por qué el cordón se vuelve azul o negro?
Puede existir oxidación por cobertura insuficiente, fuga, viento, distancia, contaminación o demasiado calor. Revise el sistema antes de cambiar parámetros.
¿Hace falta proteger la raíz?
Puede ser necesaria en penetración completa, tuberías, recipientes y aplicaciones sanitarias o resistentes a corrosión. Debe definirse por especificación.
¿Se puede soldar sin hilo?
Sí, cuando el ajuste, volumen y composición lo permiten. El hilo ayuda en filetes, separación controlada o selección metalúrgica.
¿Qué hilo se usa para 304 y 316?
ER308L y ER316L son candidatos habituales en ciertas aplicaciones, pero la selección final considera ambos metales, dilución, ambiente y norma.
¿Necesita pasivación?
Depende del grado, coloración, ambiente, acabado y especificación. La pasivación no corrige una soldadura con falta de fusión o poros.
¿Cómo se reduce la deformación en chapa fina?
Controle ajuste, energía, velocidad, fijación, secuencia, arranques y acumulación. Compruebe el conjunto real, no solo una probeta pequeña.
¿Cómo se confirma la penetración?
Mediante sección macro y los ensayos definidos para la pieza. La superficie exterior no demuestra la raíz.
Pruebe su grado, junta y acabado reales
Envíe grado de acero inoxidable, espesor, planos, separación, penetración, acabado, cantidad y fotografías. GWEIKE puede preparar una prueba y documentar una ventana de soldadura para su aplicación.
Solicitar una prueba de soldadura inoxidable