
 Contáctenos
 ES
 En
 Cn
 Fr
 Es
 Kr
 Jp
 Ae
 DE
 Pt
 It
 Cn
 Pl
 Cs
 Vn
 Srb
 Th


Qué es la limpieza láser
A diferencia del chorro de arena, no necesita proyectar un abrasivo sobre toda la superficie. A diferencia del decapado químico, no depende necesariamente de sumergir la pieza o aplicar un reactivo. Esto puede facilitar la limpieza localizada, la automatización y el cambio entre geometrías.
Sin embargo, la palabra “láser” no garantiza ausencia de daño. Si potencia, velocidad, foco o número de pasadas no son adecuados, pueden aparecer decoloración, aumento de temperatura, cambios de rugosidad o incluso fusión. El proceso debe cualificarse respecto al acabado permitido.
Cómo funciona el proceso
El cabezal genera un patrón de barrido sobre la zona. Parte de la energía es absorbida por el óxido, pintura o depósito. Cuando se alcanza una condición suficiente, la capa se separa mediante una combinación de calentamiento rápido, expansión, fractura y vaporización. La proporción de cada mecanismo depende del material y del tipo de láser.
La óptica no debe limitarse a iluminar el punto. Debe distribuir energía de forma reproducible sobre una anchura definida mientras el operario o el sistema automático avanza. La extracción debe colocarse para capturar emisiones sin interferir con el movimiento.
Ablación y ventana de proceso
Para separar una capa, la energía aplicada debe superar el nivel necesario para esa contaminación. Al mismo tiempo, debe permanecer por debajo del límite que produciría un cambio inaceptable en el material base. Entre ambos existe una ventana de proceso.
Quedan residuos o se necesita un número excesivo de pasadas.
La capa se retira con un resultado aceptable en el sustrato.
Pueden cambiar color, rugosidad, dureza, recubrimiento o geometría.
La ventana no es una cifra fija. Cambia con potencia, energía de pulso, frecuencia, foco, patrón, anchura, velocidad, pasadas, temperatura inicial y disipación de la pieza. Una condición válida para acero grueso puede no ser adecuada para una chapa fina o un molde pulido.
Qué contaminantes puede eliminar
| Contaminante | Aplicaciones posibles | Qué debe comprobarse |
|---|---|---|
| Óxido y herrumbre | Reparación, estructuras, piezas, uniones y zonas de pintura. | Espesor, extensión, picaduras, velocidad y acabado posterior. |
| Pintura y recubrimientos | Decapado localizado, reparación y preparación para nueva capa. | Composición, número de capas, espesor y emisiones. |
| Aceite y grasa | Preparación para soldadura, unión, inspección o recubrimiento. | Tipo, cantidad, migración y riesgo de humo o incendio. |
| Óxidos térmicos | Soldaduras de inoxidable y zonas afectadas por el calor. | Color, corrosión, rugosidad y necesidad de pasivado posterior. |
| Residuos de moldes | Inyección, caucho, neumáticos, fundición y herramientas. | Textura, recubrimiento, aristas, respiraderos y tolerancias. |
| Carbonilla y depósitos | Herramientas, componentes y mantenimiento industrial. | Espesor, adherencia, geometría y composición. |
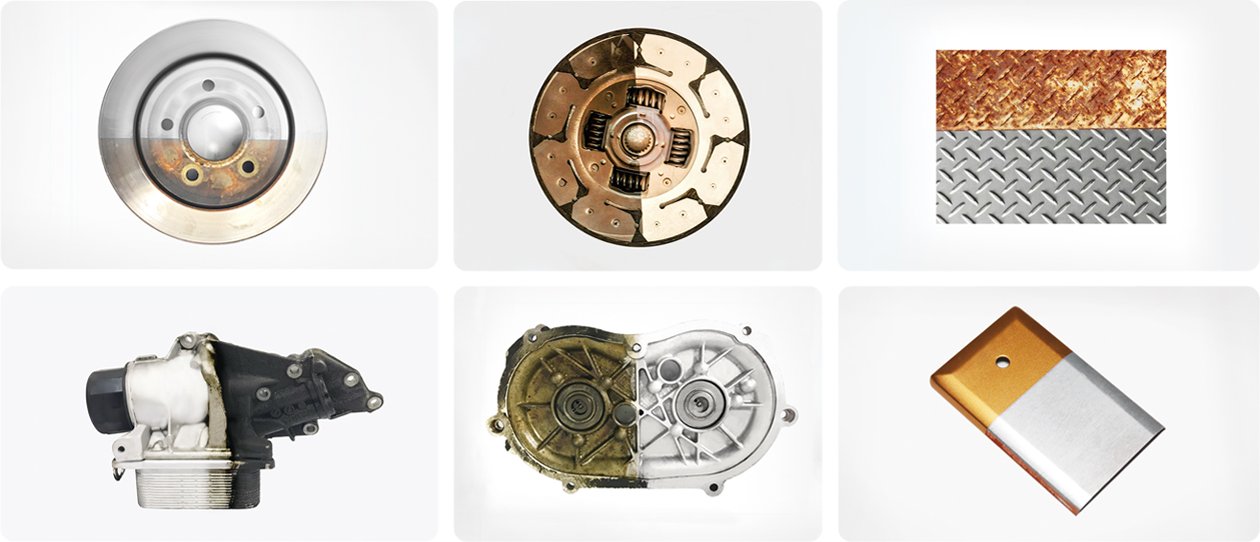
Una etiqueta como “pintura” no basta: imprimación, capa superior, espesor, pigmentos y antigüedad cambian la respuesta. Si se desconoce la composición, analice el recubrimiento y defina captura y gestión antes de procesarlo.
Cuándo la limpieza láser puede no ser la mejor opción
El láser resulta especialmente interesante en trabajos localizados, selectivos, repetitivos o sensibles. No sustituye automáticamente todos los métodos.
- el chorro de arena puede ser más productivo en grandes superficies con óxido grueso;
- el granallado puede ser preferible cuando se necesita generar un perfil de anclaje;
- un proceso químico puede alcanzar simultáneamente geometrías internas complejas;
- el rectificado puede ofrecer menor inversión inicial para trabajos ocasionales;
- una superficie térmicamente sensible puede no admitir la productividad solicitada;
- el haz no limpia correctamente zonas que no puede alcanzar;
- un contaminante desconocido puede generar emisiones peligrosas;
- la seguridad y extracción pueden hacer inviable una intervención en determinado lugar.
Limpieza láser pulsada o continua
| Criterio | Láser pulsado | Láser continuo |
|---|---|---|
| Entrega de energía | Pulsos con duración, frecuencia y energía definidas. | Salida continua durante el recorrido. |
| Orientación habitual | Control localizado, superficies sensibles y precisión. | Productividad en aplicaciones compatibles y áreas mayores. |
| Variables críticas | Energía por pulso, frecuencia, duración, foco y superposición. | Potencia, anchura, avance, pasadas y acumulación térmica. |
| Riesgo | Un pulso inadecuado también puede marcar el sustrato. | El calor puede acumularse si la velocidad o anchura son insuficientes. |
No debe afirmarse que un sistema pulsado nunca afecta al material ni que uno continuo solo sirve para óxido pesado. La elección depende de productividad, sensibilidad, contaminación, geometría, acabado y coste.
Parámetros que determinan el resultado
Potencia y energía
Determinan la energía disponible, pero deben relacionarse con el área y el tiempo de interacción.
Anchura y patrón
Distribuyen la energía y definen qué zona cubre cada recorrido.
Velocidad y pasadas
Cambian la energía acumulada y la productividad real.
Foco, distancia y ángulo
Afectan densidad, estabilidad y acceso a la superficie.
En sistemas pulsados también se registran frecuencia, duración y energía de pulso. La temperatura inicial, disipación, limpieza de la lente y técnica del operario pueden cambiar la respuesta. Consulte la guía de parámetros de limpieza láser manual para desarrollar una prueba sin convertir una tabla orientativa en garantía.
Sistema manual o automatizado
| Criterio | Limpieza manual | Limpieza automatizada |
|---|---|---|
| Variedad | Flexible para diferentes piezas y zonas. | Mejor cuando la familia está bien definida. |
| Movimiento | Depende de distancia, ángulo y velocidad del operario. | Trayectoria y velocidad programables. |
| Producción | Adecuada para lotes, reparación y campo. | Adecuada para repetición, ciclo y trazabilidad. |
| Integración | Menor complejidad inicial, pero exige zona segura. | Necesita útil, referencias, célula, extracción y programación. |
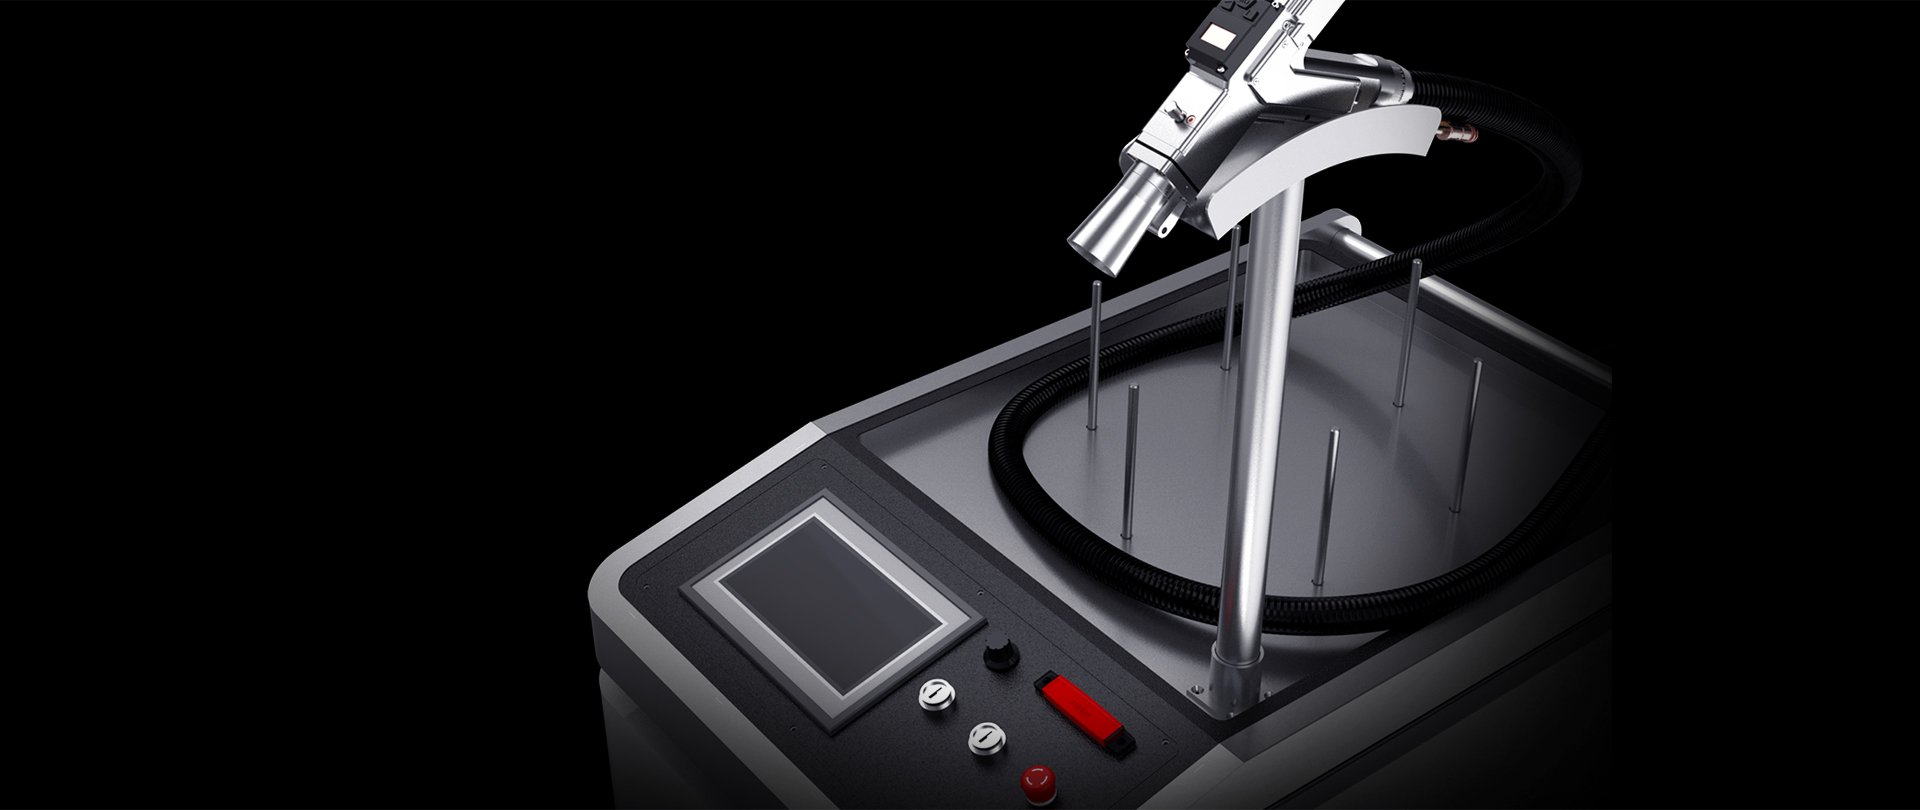
Un robot repite la trayectoria programada, pero no identifica automáticamente el espesor de suciedad. Si la pieza o la contaminación varían, pueden ser necesarios clasificación, sensores, recetas o intervención del operario.
Aplicaciones industriales
Óxido y mantenimiento
Puede limpiar localmente piezas, zonas de reparación, uniones y áreas antes de pintar. En grandes estructuras, compare el área por hora y el perfil superficial requerido frente a métodos abrasivos.
Pintura y recubrimientos
Es útil para retirar una franja, preparar un contacto o reparar una zona sin decapar toda la pieza. Las capas múltiples y pigmentos requieren prueba y extracción específica.
Preparación para soldadura
Puede retirar aceite, óxido ligero o recubrimientos de la zona de unión. La anchura debe cubrir la soldadura y la zona afectada; el intervalo hasta soldar debe evitar nueva contaminación. Consulte la guía de limpieza láser antes de soldar.
Soldaduras de acero inoxidable
Puede eliminar óxidos térmicos y mejorar el aspecto. Pero retirar el color no demuestra automáticamente que se haya restablecido la resistencia a corrosión; el proceso posterior depende de la aplicación.
Moldes y herramientas
Puede tratar residuos de inyección, caucho, fundición y conformado. Los acabados pulidos, texturas, recubrimientos, aristas y respiraderos requieren parámetros conservadores. Consulte la guía de limpieza láser de moldes.
Automoción, aeroespacial y precisión
La selectividad y automatización pueden ser útiles, pero dimensiones, rugosidad, propiedades y trazabilidad deben verificarse conforme al proceso y sector concretos. Una aplicación industrial no implica por sí misma aprobación para componentes críticos.
Limpieza láser, chorro de arena o química
| Método | Punto fuerte | Limitación que debe evaluarse |
|---|---|---|
| Láser | Tratamiento localizado, selectivo y automatizable. | Inversión, seguridad, extracción y velocidad en áreas grandes. |
| Chorro de arena | Grandes áreas, capas severas y creación de rugosidad. | Abrasivo, polvo, enmascarado y cambio dimensional. |
| Decapado químico | Cobertura de geometrías y procesos por baño. | Exposición, compatibilidad, lavado y gestión de efluentes. |
| Rectificado | Herramienta accesible para trabajo puntual. | Variación manual, desgaste, polvo y posible eliminación de metal. |
La guía de limpieza láser frente a chorro de arena y decapado químico compara cada método por aplicación, coste, seguridad y residuos.
Ventajas potenciales de la limpieza láser
- tratamiento localizado sin aplicar abrasivo a toda la pieza;
- posibilidad de seleccionar zonas y patrones;
- automatización de trayectorias repetitivas;
- reducción del uso de abrasivos o químicos en ciertas aplicaciones;
- menos enmascarado cuando la selectividad está validada;
- cambio de recetas para familias de piezas;
- integración con inspección, soldadura o recubrimiento;
- capacidad manual para mantenimiento y geometrías variables.
Estas ventajas deben demostrarse con tiempo de ciclo, calidad, consumibles, residuos y seguridad. Una afirmación general no sustituye el cálculo por pieza.
Limitaciones y costes que no deben ignorarse
La inversión inicial, el desarrollo de parámetros, la extracción, los filtros, las lentes protectoras y la seguridad forman parte del sistema. En uso manual, la productividad depende de postura, solapamiento y constancia. En uso automático, se añaden útil, programación, cerramiento e integración.
El calor puede acumularse en piezas finas o de baja disipación. Un cabezal no alcanza todas las cavidades. Una capa gruesa puede exigir demasiadas pasadas. Y un contaminante peligroso sigue siendo peligroso después de separarse: debe capturarse, caracterizarse y gestionarse.
Seguridad láser, humos y documentación
La radiación directa y reflejada puede causar lesiones oculares y cutáneas. Una operación segura necesita evaluación de riesgos, zona controlada o cerramiento, parada de emergencia, llave, señales, interbloqueos cuando correspondan, procedimientos y formación.
La protección ocular debe corresponder a longitud de onda y exposición, pero no debe ser la única barrera. Superficies metálicas pueden producir reflexiones impredecibles. La orientación del cabezal y el acceso de terceros deben controlarse.
La extracción debe seleccionarse según óxido, aceite, pintura o recubrimiento. Si existen plomo, cromo u otros componentes peligrosos, se necesitan filtros, manipulación y gestión compatibles. Revise declaración UE de conformidad, manuales, advertencias, mantenimiento y alcance de la instalación.
Cómo elegir una máquina de limpieza láser
- Identifique contaminante, composición y espesor aproximado.
- Defina sustrato, acabado, textura, recubrimiento y cambios permitidos.
- Mida área por pieza, geometría, accesos y cantidad diaria.
- Establezca limpieza, rugosidad y operación posterior requeridas.
- Compare tecnología pulsada y continua mediante prueba.
- Elija operación manual o automática según variedad y repetición.
- Dimensione extracción, seguridad, espacio y servicios.
- Compruebe tiempo de ciclo y coste por pieza aceptada.
- Confirme formación, mantenimiento, garantía y repuestos.
No empiece preguntando solamente cuántos vatios necesita. Envíe fotografías, muestra, material, contaminación, área, objetivo y producción para que la potencia y el tipo de fuente se seleccionen dentro del proceso completo.
Cómo validar el proceso antes de comprar
Utilice piezas representativas y defina aceptación antes de probar. Empiece con una condición conservadora, cambie una variable principal cada vez y registre potencia, pulso si aplica, frecuencia, anchura, patrón, velocidad, distancia, ángulo, pasadas y temperatura.
Inspeccione residuos, color, rugosidad, dimensiones y recubrimientos. Si la superficie se va a soldar, pintar o adherir, pruebe esa operación posterior. Procese varias piezas para comprobar repetibilidad y mida el área limpia por hora con tiempos de manipulación incluidos.
Revise además humo, filtro, estado de lente, ergonomía y acceso. La muestra aprobada, las fotografías y la hoja de parámetros deben formar parte del informe de prueba.
Coste por hora y retorno de inversión
El coste incluye amortización, mano de obra, electricidad, extracción, filtros, protectores ópticos, mantenimiento, seguridad, manipulación y residuos. Compare contra el mismo trabajo y calidad, incluyendo abrasivo, químicos, enmascarado, limpieza posterior y paradas.
El indicador más útil suele ser coste por pieza aceptada. La guía de coste por hora y ROI de la limpieza láser permite construir un cálculo con datos propios, sin depender de precios fijos que cambian por país y contrato.
Soluciones de limpieza láser GWEIKE
Serie LC
La Serie LC de limpieza láser portátil puede considerarse para trabajos localizados y aplicaciones que requieren control. La potencia, fuente, cabezal, productividad, contaminante y acabado deben confirmarse para la configuración ofertada.
Serie LCW
La Serie LCW multifunción integra soldadura, limpieza y corte auxiliar. Puede resultar útil cuando un taller necesita esas tareas en un equipo compacto, pero la función de limpieza debe validarse según área, contaminación y calidad.
Puede revisar los equipos láser GWEIKE. Una recomendación debe indicar exactamente fuente, potencia, cabezal, accesorios, extracción, seguridad, instalación y criterio de aceptación incluidos.
Preguntas frecuentes
¿Qué es la limpieza láser?
Es un proceso que escanea una superficie con energía láser para desprender o descomponer una capa contaminante dentro de una condición controlada.
¿Cómo elimina el óxido?
El óxido absorbe energía, se calienta, fractura o vaporiza. El resultado depende de espesor, corrosión, sustrato, parámetros y extracción.
¿Puede eliminar pintura?
Sí en aplicaciones compatibles, pero deben comprobarse composición, capas, espesor, velocidad, emisiones y estado final del sustrato.
¿La limpieza láser daña el metal?
Puede limitar cambios dentro de una ventana validada, pero parámetros excesivos pueden alterar color, rugosidad, dureza, recubrimiento o geometría.
¿Qué diferencia hay entre láser pulsado y continuo?
Difieren en entrega de energía y variables de control. La elección depende de sensibilidad, contaminante, productividad, acabado y coste.
¿Es mejor que el chorro de arena?
No siempre. El láser destaca en tratamiento selectivo; el chorro puede ser más eficiente en áreas grandes o cuando se necesita rugosidad.
¿Genera residuos?
Sí. Produce partículas, humos y material retirado, además de filtros y protectores usados que deben gestionarse.
¿Necesita extracción?
Sí. El sistema debe capturar las emisiones cerca del proceso y ser compatible con el contaminante eliminado.
¿Es segura para el operario?
Puede utilizarse con controles adecuados, pero requiere evaluación, zona protegida, formación, extracción y medidas frente a radiación directa y reflejada.
¿Cómo elegir la potencia?
No solo por contaminante o espesor. Compare tipo de fuente, área, velocidad, sensibilidad, acabado y prueba con piezas reales.
Compruebe la limpieza láser con sus piezas
Envíe fotografías, muestras, sustrato, contaminante, área, tiempo objetivo y requisitos de superficie para preparar una prueba y recomendar una configuración.