
 Contáctenos
 ES
 En
 Cn
 Fr
 Es
 Kr
 Jp
 Ae
 DE
 Pt
 It
 Cn
 Pl
 Cs
 Vn
 Srb
 Th

Eliminación de pintura con láser: aplicaciones, límites y selección
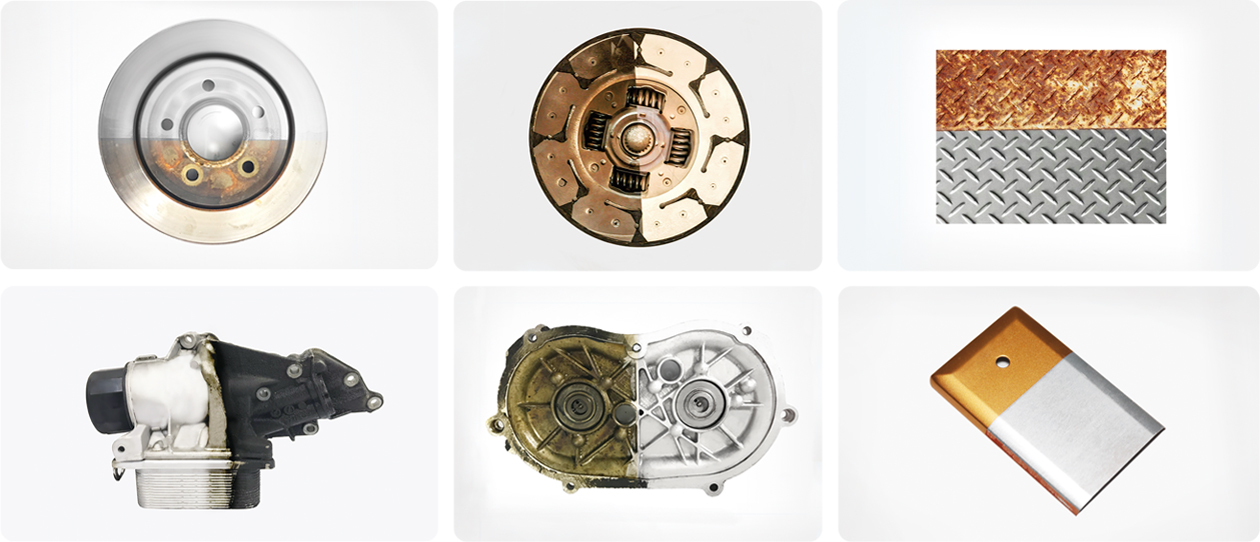
La limpieza láser puede retirar pintura y recubrimientos de zonas definidas sin utilizar abrasivo como medio de limpieza. Su viabilidad depende del sistema de pintura, el espesor, el sustrato, el área, el acabado requerido, las emisiones y la productividad del proceso completo.
Cómo elimina el láser una capa de pintura
El cabezal distribuye energía mediante un patrón de barrido sobre la zona pintada. La capa absorbe parte de esa energía y puede calentarse, expandirse, fracturarse, descomponerse o desprenderse. El mecanismo dominante cambia con resina, pigmento, color, espesor, adherencia, envejecimiento y forma temporal del haz.
El proceso es sin contacto y no proyecta arena o granalla sobre la pieza. Sin embargo, la pintura no desaparece: se transforma en humo, vapores, partículas y residuos capturados por el sistema de extracción. La seguridad y el tratamiento de emisiones son partes del proceso, no accesorios opcionales.
Una prueba satisfactoria debe demostrar cuatro cosas: se retira la capa requerida, el límite queda controlado, el sustrato conserva la condición admitida y el ciclo cumple producción. Una franja visualmente limpia no confirma por sí sola ninguno de estos puntos.
Identifique el sistema de pintura antes de probar
“Pintura” no describe una única capa. Un acabado líquido, una pintura en polvo, una imprimación anticorrosiva y un sistema marino multicapa pueden responder de forma muy distinta aunque tengan el mismo color. Solicite ficha técnica, ficha de datos de seguridad, historial de reparación y espesor medido siempre que estén disponibles.
| Sistema superficial | Qué registrar | Qué debe validar la prueba |
|---|---|---|
| Pintura líquida | Resina, pigmento, imprimación, curado, edad y reparaciones. | Retirada, borde, emisiones, residuos y estado del metal. |
| Recubrimiento en polvo | Química, espesor, color, curado y número de capas. | Número de pasadas, temperatura, textura y productividad. |
| Imprimación | Tipo, adherencia y necesidad de retirada completa o parcial. | Residuo permitido para soldadura, unión o repintado. |
| Sistema multicapa | Orden, composición, espesores y capa que debe conservarse. | Comportamiento de cada interfaz y posibilidad de selección. |
| Protección anticorrosiva | Composición, espesor, contaminantes y requisitos ambientales. | Filtración, tiempo, acabado y tratamiento de residuos. |
| Recubrimiento desconocido | Edad, procedencia, uso, reparación y posible peligrosidad. | Identificación previa; no iniciar una prueba improvisada. |
El color no permite conocer la composición. Dos lotes visualmente iguales pueden contener pigmentos, cargas o resinas diferentes. Una receta solo es transferible cuando el sistema de recubrimiento, la base, la geometría y el resultado requerido permanecen dentro del rango aprobado.
Cómo influyen el espesor y las capas
El espesor determina cuánto material debe retirarse, pero no trabaja solo. Una película fina muy adherida puede necesitar un enfoque diferente de una capa gruesa agrietada. Un repintado puede incluir zonas con espesores distintos y una reparación antigua puede ocultar imprimaciones que no aparecen en la documentación original.
- Capa fina y uniforme: puede favorecer un límite controlado, pero todavía se debe proteger la superficie inferior.
- Capa gruesa: puede exigir varias pasadas, aumentar el humo y reducir productividad.
- Variación de espesor: una condición que retira la zona gruesa puede sobretratar una zona fina.
- Multicapa: cada capa absorbe y se desprende de forma distinta; confirme si se elimina todo o solo la capa superior.
- Reparación: masilla, pintura antigua, corrosión y aceite crean un trabajo mixto.
Mida varios puntos con el método compatible con el sustrato y, cuando sea necesario, examine una sección. Registre valores mínimos, máximos y normales. No publique una velocidad universal por milímetro: sin conocer química, haz, patrón y criterio de calidad, esa cifra no es una garantía útil.
El sustrato define el límite de la limpieza
Acero al carbono
Compruebe óxido bajo la pintura, rugosidad, color y requisito de soldadura o repintado.
Acero inoxidable
Controle decoloración, textura, capa superficial y resistencia a corrosión exigida.
Aluminio
Evalúe reflexión, acumulación térmica, fusión, chapa fina y acabado visible.
Acero galvanizado
Defina si el zinc debe conservarse. Exponer metal no equivale automáticamente a un resultado correcto.
Superficies anodizadas, pasivadas, niqueladas, cromadas o recubiertas mediante PVD tienen una función propia. La prueba debe confirmar que la capa que se desea conservar no pierde continuidad, espesor o propiedades.
No extrapole resultados obtenidos sobre metal a plástico, fibra de vidrio, composite o juntas elastoméricas. Esos materiales pueden quemarse, deformarse, deslaminarse o generar otras emisiones. Necesitan una evaluación independiente y, en algunos casos, otro proceso.
Retirada selectiva y control del borde
La ventaja del láser aumenta cuando la zona que debe limpiarse es pequeña respecto a la pieza y las superficies vecinas tienen valor. Son ejemplos una franja antes de soldar, un punto de masa eléctrica, un asiento mecanizado, un área de reparación, un útil con agujeros o una zona próxima a una identificación que debe permanecer.
“Selectivo” no significa que el borde aparezca perfecto sin desarrollar el proceso. En trabajo manual, velocidad, ángulo y trayectoria del operador modifican la línea. Para mejorar repetibilidad pueden utilizarse:
- plantillas y guías mecánicas;
- marcas de inicio y salida;
- útiles que fijen distancia y orientación;
- enmascarado compatible cuando esté validado;
- ejes CNC o robot para trayectorias repetitivas;
- recetas bloqueadas y muestra de referencia.
Inspeccione pintura levantada, borde carbonizado, residuo de imprimación, escalón superficial y área afectada fuera del límite. Si la pieza se repinta, valide también cómo se prepara y solapa el borde de la reparación.
Láser continuo o pulsado: selección por resultado
| Criterio | Sistema continuo | Sistema pulsado |
|---|---|---|
| Entrega de energía | Salida continua o modulada durante el recorrido. | Pulsos definidos por energía, frecuencia y duración. |
| Dirección de evaluación | Áreas y productividad cuando el sustrato admite la condición térmica. | Tratamiento localizado y superficies sensibles donde el control tiene prioridad. |
| Variables críticas | Potencia, anchura, velocidad, foco, trayectoria y pasadas. | Potencia media, energía y duración de pulso, frecuencia, solape y pasadas. |
| Riesgo | Calor, deformación, decoloración y ampliación del borde. | Textura, interacción local excesiva o productividad insuficiente. |
No compare solo vatios y no copie porcentajes entre máquinas. Un sistema pulsado también puede modificar la base si la energía o repetición es excesiva; uno continuo puede ofrecer un resultado aceptable en una aplicación compatible. Aprenda a crear una ventana en la guía de parámetros de limpieza láser manual.
Aplicaciones industriales que deben evaluarse por separado
Construcción naval y estructuras marinas
El láser puede resultar interesante para retirar pintura en una reparación, una unión, un área de inspección, una tubería o un componente definido. Un casco completo con sistema anticorrosivo grueso y gran superficie puede favorecer chorreado u otro proceso de volumen. Incluya sales, humedad, óxido bajo película y múltiples capas en la prueba.
Automoción y fabricación de vehículos
Puede evaluarse para franjas de soldadura o adhesión, corrección de defectos, contacto eléctrico, mantenimiento de útiles y piezas de reparación. En chapa galvanizada o aluminio, confirme que el tratamiento funcional se conserva y que el borde no compromete la protección posterior.
Mantenimiento y reparación industrial
Las zonas locales de equipos, tuberías, válvulas, bridas y superficies de montaje pueden beneficiarse de menor dispersión de abrasivo. Para trabajo in situ deben resolverse acceso, reflejos, protección de componentes, control del área y extracción próxima.
Moldes, ganchos y útiles
En útiles pintados o ganchos con acumulación de recubrimiento, la limpieza puede recuperar zonas funcionales. En moldes, los depósitos suelen incluir polímero, caucho, desmoldeante, aceite y carbonilla, no solo pintura. Textura, pulido, revestimiento, respiraderos y dimensiones exigen el proceso específico de limpieza láser de moldes.
Láser, chorro de arena o decapado químico
Seleccione el método que resuelve el trabajo completo. Utilice el mismo criterio de aceptación para evitar comparar una superficie láser lista para soldar con otra simplemente desprovista de color.
| Factor | Láser | Chorro de arena | Decapado químico |
|---|---|---|---|
| Retirada local | Candidato fuerte cuando el límite aporta valor. | Puede exigir enmascarado y confinamiento. | Puede extenderse fuera del área objetivo. |
| Grandes áreas | Puede no ser la opción de mayor productividad. | Habitual en superficies amplias y capas severas. | Depende del baño, química, tamaño y ciclo. |
| Superficie | Debe comprobarse por combinación de capa y base. | Puede crear o cambiar rugosidad. | Debe verificarse residuo, ataque y compatibilidad. |
| Consumibles | Filtros, óptica y energía; sin medio abrasivo añadido. | Medio, aire, boquillas y recuperación. | Reactivo, agua, neutralización y secado. |
| Residuos | Humo, partículas y filtros contaminados. | Medio usado mezclado con pintura. | Baño agotado, lodo y agua de lavado. |
| Seguridad | Radiación, reflexión, humo y superficies calientes. | Polvo, ruido, rebote y alta presión. | Contacto, vapor, derrame y reacciones. |
Consulte el análisis completo de limpieza láser frente a chorro de arena y decapado químico. Una línea de chorreado ya instalada puede seguir siendo la solución práctica para grandes volúmenes; el láser puede crear más valor al eliminar enmascarado, limpieza o retrabajo en áreas selectivas.
Humos, extracción, filtración y residuos
La peligrosidad depende de la formulación del recubrimiento, no del nombre “pintura”. Resinas, pigmentos, cargas, metales, plastificantes, biocidas y contaminación acumulada pueden generar mezclas diferentes. Una pintura antigua o de origen desconocido requiere identificación antes de calentarla.
- Obtenga fichas técnicas y de seguridad y documente el historial cuando sea posible.
- Evalúe el contaminante retirado y el caudal generado en la condición de producción.
- Coloque captación cerca de la fuente sin interceptar el haz ni desestabilizar la operación.
- Seleccione etapas de filtración para partículas y gases según la composición real.
- Evite que el humo se deposite sobre óptica, pieza limpia o zona de trabajo.
- Controle saturación, cambio seguro y trazabilidad de filtros.
- Clasifique y gestione filtros, partículas y otros residuos según su contenido.
Para un proyecto en España o la Unión Europea, prepare la documentación del recubrimiento, la evaluación de riesgos laborales, el diseño de extracción y el procedimiento de residuos con profesionales competentes y requisitos aplicables al centro de trabajo.
Cómo decidir si la superficie está correctamente decapada
| Destino | Qué comprobar | Prueba funcional |
|---|---|---|
| Soldadura | Pintura, imprimación, aceite, óxido, anchura y borde. | Estabilidad del proceso y calidad de la unión. |
| Repintado | Residuo, polvo, rugosidad, contaminación y escalón. | Preparación especificada y adhesión del sistema nuevo. |
| Adhesión | Limpieza, energía superficial, textura y área. | Ensayo de unión con materiales y curado reales. |
| Inspección | Exposición completa, textura y defectos visibles. | Aplicación del método de inspección previsto. |
| Montaje o contacto | Dimensión, capa funcional y superficie próxima. | Ajuste, estanqueidad o rendimiento eléctrico aplicable. |
Utilice fotografías con iluminación fija, medición de espesor residual, rugosidad, control dimensional y una muestra patrón. Para franjas de unión, consulte la guía de preparación de superficies antes de soldar. Quitar el color visible no demuestra automáticamente que la zona esté lista para soldadura o pintura.
Cuándo no conviene elegir eliminación de pintura con láser
- El área es muy grande, uniforme y con capas gruesas, y la selectividad no aporta valor.
- Una instalación de chorreado existente ya cumple calidad, ciclo y coste.
- La composición del recubrimiento es desconocida y no puede evaluarse con seguridad.
- El sustrato o una capa funcional no admite el cambio observado en las pruebas.
- El haz no puede acceder a cavidades, caras ocultas o zonas detrás de componentes.
- La capa requiere tantas pasadas que el ciclo deja de ser viable.
- Sellos, cables, plásticos o sensores próximos no pueden protegerse.
- No existe zona láser controlada, extracción adecuada o personal formado.
- La operación siguiente necesita específicamente el perfil creado por chorreado.
- Se espera que la limpieza repare corrosión, grietas o pérdida de material.
Descartar el láser para un trabajo concreto no significa que la tecnología sea inadecuada. Puede reservarse para retoques y límites, mientras otro método procesa el área principal. Una solución híbrida puede ser más productiva.
Compare productividad y coste por pieza aceptada
No mida únicamente el tiempo de emisión. Incluya documentación, enmascarado, carga, posicionamiento, movimiento sin proceso, varias pasadas, extracción, cambio de filtro, inspección, descarga y retrabajo.
Productividad real = superficie o piezas aceptadas ÷ tiempo total del proceso.
El coste debe incluir máquina, seguridad, extracción, electricidad, trabajo, óptica, filtros, desarrollo de parámetros, útil, automatización, mantenimiento, residuos, control y parada. La retirada selectiva puede justificar el láser si elimina pasos alrededor de una reparación aunque no sea el método más rápido para un panel completo.
Utilice sus precios, turnos y volúmenes en el modelo de coste por hora y retorno de inversión de la limpieza láser.
Procedimiento para aprobar una prueba de eliminación de pintura
- Identifique sustrato, espesor, tratamiento y capas funcionales que deben conservarse.
- Reúna ficha técnica, ficha de seguridad, sistema de pintura, capas y reparaciones.
- Mida espesores normales, mínimos y máximos en piezas representativas.
- Marque el área que se retira y las superficies, etiquetas o componentes que se protegen.
- Defina el destino: soldadura, pintura, adhesión, inspección, reparación o montaje.
- Acorde criterios para residuo, borde, color, rugosidad, dimensión y temperatura.
- Evalúe emisiones, extracción, filtración, zona láser y manejo de residuos.
- Empiece con una condición conservadora y cambie una variable cada vez.
- Registre fuente, cabezal, potencia, pulso si aplica, patrón, anchura, foco, velocidad y pasadas.
- Mida retirada, superficie, límite y ciclo total; incluya manipulación e inspección.
- Realice soldadura, adherencia, pintura o control funcional con el proceso real.
- Repita lotes y operadores; apruebe ventana, ficha, fotografías y muestra patrón.
Una prueba aislada demuestra posibilidad, no capacidad de producción. Los límites aprobados deben absorber la variación razonable de pintura, pieza, temperatura y operación.
Preguntas frecuentes sobre eliminación de pintura con láser
¿Puede el láser eliminar cualquier pintura?
No puede suponerse. Pintura, polvo, imprimación y sistemas multicapa reaccionan de forma distinta. Deben probarse la capa y el sustrato reales.
¿La eliminación láser daña el metal?
Una ventana adecuada busca conservarlo dentro del límite acordado, pero una acción excesiva puede cambiar color, rugosidad, temperatura o dimensión. La muestra determina el resultado.
¿Puede retirar pintura en polvo?
Puede evaluarse, pero química, espesor, curado, color y base cambian el número de pasadas, la temperatura y el acabado.
¿Sirve para aluminio o acero galvanizado?
Solo después de verificar el aluminio o la capa de zinc. Debe definirse qué tratamiento inferior se conserva y cómo se mide.
¿Es mejor que el chorro de arena?
Puede ser mejor para áreas selectivas y superficies vecinas sensibles. El chorro puede seguir siendo más práctico para grandes áreas y capas severas.
¿Puede utilizarse antes de soldar?
Sí, puede probarse para preparar una franja, pero deben controlarse pintura, imprimación, aceite y óxido restantes mediante la validación de soldadura.
¿Produce humos peligrosos?
La peligrosidad depende del recubrimiento. El material se transforma en humo, partículas y residuos de filtración que deben identificarse, capturarse y gestionarse.
¿Cuánto tarda en retirar la pintura?
Depende de capa, espesor, área, geometría, base, fuente, pasadas y criterio final. Mida piezas aceptadas sobre el ciclo completo.
¿Sirve para decapar un barco completo?
Puede utilizarse en zonas locales, reparaciones o uniones. Para toda una superficie grande y multicapa deben compararse seriamente chorreado y otros métodos.
¿La pieza queda lista para pintar?
No necesariamente. Deben verificarse limpieza, rugosidad, polvo, contaminación y compatibilidad con el sistema de recubrimiento nuevo.
Evalúe su pintura y su sustrato reales
Envíe fotografías, muestras, material base, tipo y espesor del recubrimiento, área de retirada, cantidad, proceso actual y resultado requerido. GWEIKE puede ayudarle a definir una prueba y comprobar el estado del sustrato.
Solicitar una prueba de eliminación de pintura