
 Contáctenos
 ES
 En
 Cn
 Fr
 Es
 Kr
 Jp
 Ae
 DE
 Pt
 It
 Cn
 Pl
 Cs
 Vn
 Srb
 Th


Por qué la boquilla afecta tanto al corte
La boquilla concentra y dirige el gas alrededor del haz para expulsar material fundido de la ranura. También forma parte del sistema capacitivo que mantiene la distancia entre cabezal y chapa en muchas máquinas. Un orificio deformado, una instalación incorrecta o un centrado deficiente puede convertir un proceso estable en un corte con escoria sin que hayan cambiado potencia, velocidad o foco.
El gas debe salir de forma simétrica y con las condiciones necesarias de presión y caudal. Si el haz no atraviesa el centro del orificio, o si el chorro se desvía, un lado del contorno puede cortar correctamente mientras el lado opuesto presenta rebaba. Antes de modificar una receta consolidada, inspeccione el consumible, el anillo cerámico, la lente protectora y el circuito de gas.

Boquilla simple y boquilla doble
“Simple” y “doble” describen la estructura interna y la forma de conducir el gas. No representan una clasificación de calidad. Una boquilla doble no es automáticamente superior a una simple: cada una está asociada a una estrategia de proceso.
| Tipo | Aplicación habitual | Ventaja de proceso | Qué comprobar |
|---|---|---|---|
| Simple | Nitrógeno o aire para inoxidable, aluminio, latón y acero al carbono fino | Facilita un chorro de alto caudal para expulsar material fundido | Presión dinámica, diámetro, centrado y pureza del gas |
| Doble | Oxígeno para acero al carbono | Geometría adaptada a la reacción de corte con oxígeno | Presión moderada, foco, orificio y modelo exacto |
| Especial | Alta potencia, placa gruesa o proceso específico | Optimiza flujo o interacción para una configuración determinada | Código del fabricante y biblioteca del cabezal |
Utilizar una boquilla doble diseñada para oxígeno en un proceso de nitrógeno de alto caudal puede limitar la expulsión. Instalar una simple solo porque admite más gas tampoco garantiza mejor corte con oxígeno. El tipo se elige a partir del gas, del material y del proceso validado.
Selección inicial según material y gas auxiliar
| Material | Gas | Tipo inicial habitual | Objetivo | Riesgo a vigilar |
|---|---|---|---|---|
| Acero al carbono | O₂ | Doble | Mantener una reacción estable | Oxidación, presión excesiva y quemado superior |
| Acero al carbono fino | N₂ | Simple | Corte rápido con menor oxidación | Consumo de gas y rebaba fina |
| Acero al carbono fino | Aire | Simple | Reducir coste operativo cuando el acabado lo permite | Humedad, aceite, caudal y color del borde |
| Acero inoxidable | N₂ | Simple | Expulsión del metal y baja oxidación | Pureza, caudal y decoloración |
| Aluminio | N₂ | Simple | Expulsar material fundido | Aleación, reflectividad y escoria |
| Latón | N₂ | Simple | Proceso estable para metal reflectante | Compatibilidad de la fuente y composición |
Cómo elegir el diámetro del orificio
El diámetro determina, junto con presión y geometría interna, cuánto gas puede atravesar la boquilla y cómo llega al corte. En chapa fina suele utilizarse un orificio menor para controlar el chorro. A medida que aumenta el espesor o el caudal requerido, puede ser necesario un diámetro mayor. Sin embargo, aumentar el orificio sin revisar el sistema eleva el consumo y puede crear un flujo menos efectivo.
La presión indicada en el control no describe por sí sola el caudal. Tuberías, válvulas, filtros y generadores de gas producen pérdidas. Dos boquillas de igual diámetro tampoco son necesariamente equivalentes si su longitud o geometría interna difiere.
| Proceso | Espesor orientativo | Diámetro inicial habitual | Tipo | Observación |
|---|---|---|---|---|
| Carbono + O₂ | 1–5 mm | 1,0–1,2 mm | Doble | Evitar aumentar presión sin revisar reacción |
| Carbono + O₂ | 6–12 mm | 1,2–2,0 mm | Doble/específica | Foco y perforación adquieren mayor importancia |
| Carbono + N₂/aire | 1–3 mm | 1,5–2,0 mm | Simple | Confirmar caudal real |
| Inoxidable + N₂ | 1–3 mm | 1,5–2,0 mm | Simple | Pureza influye en color |
| Inoxidable + N₂ | 4–10 mm | 2,0–3,5 mm | Simple/específica | Depende mucho de potencia y cabezal |
| Aluminio + N₂ | 1–6 mm | 1,5–3,0 mm | Simple | Validar aleación y reflexión |
| Placa gruesa/alta potencia | Según proceso | Según biblioteca | Especial | No seleccionar solo por kilovatios |
E, Beam, SP y otras geometrías especiales
En sistemas de alta potencia pueden aparecer denominaciones como E, Beam o SP, además de S para simple y D para doble. Esas letras no forman un estándar universal. Su significado, forma y transición dependen del fabricante del cabezal y del proveedor del consumible.
Una geometría especial puede mejorar el flujo en placa gruesa, trabajar con una óptica concreta o reducir inestabilidad en una ventana determinada. No debe asumirse que todos los equipos de 6, 8 o 12 kW necesitan la misma transición. Material, espesor, gas, lente y estrategia de perforación son igualmente importantes.
- No compre solo por la descripción “alta potencia”.
- Compare código completo y dibujo dimensional.
- Confirme la familia exacta del cabezal y su versión.
- Utilice la receta asignada a esa geometría.
- Repita centrado, altura y prueba después del cambio.
Por qué una boquilla del mismo diámetro puede no ser compatible
“Para RayTools”, “para Precitec” o “para cabezal autofocus” son descripciones demasiado generales. Dentro de una marca hay familias con rosca, longitud, asiento, geometría, recubrimiento y comportamiento capacitivo diferentes. Una pieza que puede enroscarse no necesariamente mantiene la altura, sella el gas o reproduce el proceso original.
Datos del cabezal
Marca, modelo completo, versión, potencia y óptica utilizada.
Datos de la boquilla
Código, rosca, longitud, tipo, diámetro y fotografía del consumible original.
Datos del proceso
Material, espesor, gas, presión, velocidad y calidad requerida.
Validación
Montaje, estanqueidad, centrado, altura, detección capacitiva y prueba de corte.
Series como BM109, BM110, BM111, BT240 o BLT pueden requerir piezas diferentes aunque el diámetro de salida coincida. Utilice el catálogo actualizado y evite mezclar consumibles por similitud visual.
Altura de corte, perforación y calibración
La distancia entre salida y chapa influye en la concentración del gas. Si es excesiva, el chorro se expande antes de entrar en la ranura y pierde eficacia. Si es demasiado pequeña, aumenta el riesgo de contacto, contaminación y daño por salpicadura.
En muchas aplicaciones de chapa, un punto inicial de corte puede estar aproximadamente entre 0,5 y 1,5 mm, pero no es una regla universal. El valor depende de material, espesor, tipo de boquilla, cabezal y proceso. Durante la perforación de placa gruesa se puede emplear una altura mayor para proteger el consumible y después descender a la altura de corte.
| Altura | Si es demasiado baja | Si es demasiado alta | Qué revisar |
|---|---|---|---|
| Corte | Colisión, calor, salpicaduras y obstrucción | Gas disperso, escoria y corte inestable | Calibración, planitud y seguimiento |
| Perforación | Mayor contaminación y daño del orificio | Perforación más lenta o ineficiente | Estrategia por etapas y protección |
| Detección | Lectura capacitiva o referencia incorrecta | Desfase general del proceso | Cerámica, cableado, suciedad y calibración |
Centrado entre haz y boquilla
El haz debe atravesar el orificio de forma centrada según el procedimiento del cabezal. Cuando existe desviación, el gas se distribuye de manera asimétrica y el haz puede calentar un borde de la boquilla. Una señal típica es que la calidad cambia al cortar en direcciones opuestas.
- Inspeccione si el orificio está circular y sin golpes.
- Limpie el asiento y confirme el montaje correcto.
- Compruebe el anillo cerámico y la estabilidad de la señal de altura.
- Realice el centrado con el método autorizado por el fabricante.
- Corte un patrón en cuatro direcciones.
- Solo después ajuste foco, presión o velocidad.
Defectos que pueden indicar un problema de boquilla
| Síntoma | Posible causa relacionada | Primera comprobación | Otras causas |
|---|---|---|---|
| Escoria en un solo lado | Descentrado u orificio deformado | Centrado y estado visual | Óptica o chapa inclinada |
| Escoria en todo el borde | Diámetro o caudal insuficiente | Tipo, diámetro y presión dinámica | Foco, velocidad o lente |
| Calidad cambia por dirección | Flujo asimétrico | Patrón en cuatro direcciones | Alineación del haz |
| Inoxidable amarillo | Fuga, flujo o sellado deficientes | Boquilla, junta y tubería | Pureza y superficie |
| Choques frecuentes | Boquilla deformada o altura inestable | Forma, cerámica y calibración | Planitud y programa |
| Lente se ensucia rápido | Salpicadura o consumible dañado | Boquilla y perforación | Sellado y procedimiento |
La boquilla no es la única causa posible. Use un orden lógico: aspecto y montaje, centrado, altura, presión dinámica, lente, foco, velocidad y potencia. La guía de velocidad, foco, gas y parámetros por material explica cómo continuar el diagnóstico.
Consideraciones para corte con aire comprimido
El aire suele utilizar una boquilla simple y requiere suficiente presión y caudal durante el corte. Un manómetro puede mostrar presión correcta sin que el compresor mantenga el flujo cuando la boquilla abre. La red, el depósito, el secador, los filtros y la tubería deben evaluarse como un sistema.
Agua, aceite y partículas reducen la estabilidad y pueden contaminar elementos ópticos. Antes de aumentar el diámetro para “obtener más aire”, confirme que el compresor y el tratamiento mantienen la calidad y el caudal exigidos. Una boquilla mayor puede hacer visible una limitación que ya existía en la instalación.
Cuándo cambiar la boquilla
No existe una duración única. Una boquilla puede quedar inutilizable después de una colisión o durar mucho más en un proceso estable. Sustitúyala cuando el orificio presente muescas, deformación, material adherido que no puede retirarse de forma segura, daño de rosca, quemado severo o centrado que no puede recuperarse.
- El orificio ya no es circular o tiene una muesca.
- Existe escoria adherida dentro de la salida.
- La boquilla sufrió una colisión con chapa o pieza levantada.
- La rosca o la superficie de asiento están dañadas.
- El corte cambia claramente según la dirección.
- La señal capacitiva se vuelve inestable.
- El haz no puede centrarse después de revisar el montaje.
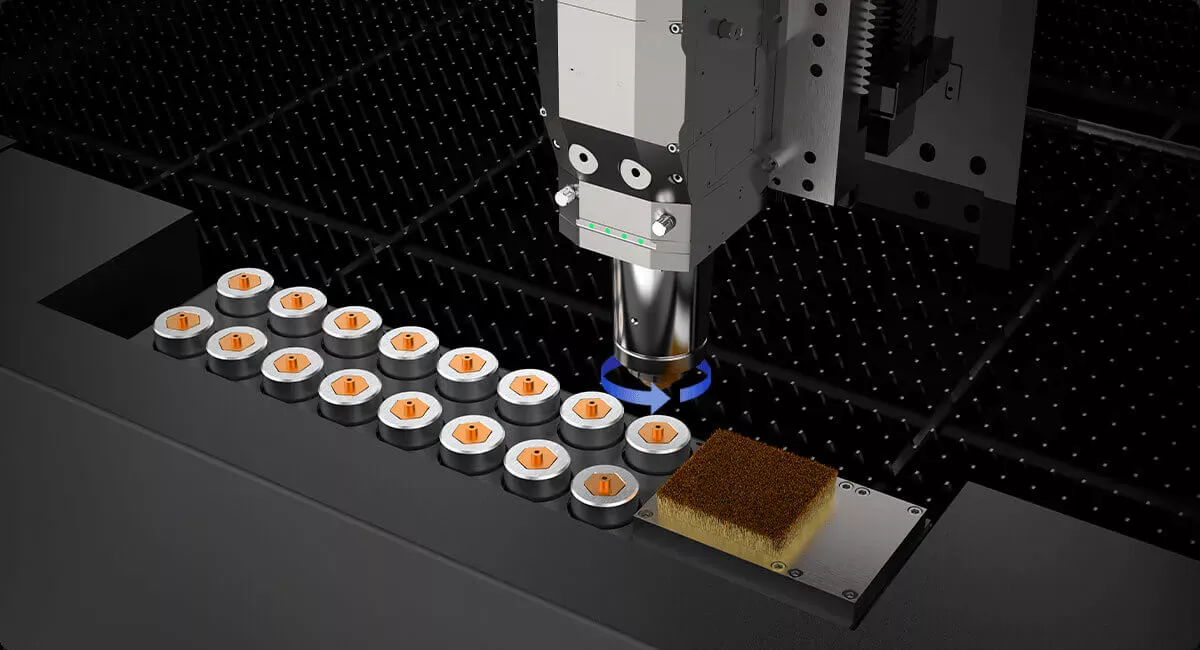
Sustitución y mantenimiento sin perder la receta
- Detenga la máquina y active el estado de mantenimiento definido por el fabricante.
- Espere a que el cabezal y el consumible alcancen una temperatura segura.
- Use guantes limpios y evite introducir polvo en la zona óptica.
- Retire la boquilla sin dañar rosca, cerámica o asiento.
- Investigue por qué falló la pieza anterior; no se limite a desecharla.
- Compare código, tipo, diámetro y dimensiones de la nueva.
- Limpie las superficies permitidas y monte sin aplicar fuerza excesiva.
- Realice calibración de altura y centrado autorizados.
- Ejecute una prueba corta y compare con una muestra aceptada.
- Registre fecha, referencia, motivo y resultado.
No utilice un par de apriete genérico de Internet: siga el manual del cabezal. Tampoco limpie el orificio con herramientas que alteren su geometría. Si la boquilla se daña repetidamente, revise perforación, chapa levantada, trayectorias, seguimiento de altura y protección contra colisiones.
El procedimiento mostrado corresponde a una configuración GWEIKE M Series. Consulte el manual del cabezal de su máquina antes de desmontar o instalar una boquilla.
Confirme la boquilla compatible con su cabezal
Envíe marca y modelo completo del cabezal, una fotografía o código de la boquilla, potencia, material, espesor y gas auxiliar. GWEIKE puede ayudarle a comprobar la compatibilidad y preparar una configuración inicial.
Preguntas frecuentes
¿Qué diferencia hay entre una boquilla simple y una doble?
La simple se utiliza habitualmente en procesos de alto caudal con nitrógeno o aire. La doble es común en corte de acero al carbono con oxígeno. La selección final depende del cabezal y de la receta.
¿Una boquilla más grande permite cortar más espesor?
No por sí sola. Puede admitir más flujo, pero también aumentar consumo o reducir control. Potencia, foco, gas, presión, óptica y proceso deben ser compatibles.
¿Qué diámetro necesito para acero inoxidable?
Como orientación, 1,5–2,0 mm puede servir de inicio en chapa fina y diámetros mayores en más espesor. Confirme la tabla del cabezal y valide presión, caudal y borde.
¿Por qué aparece escoria después de cambiarla?
Compruebe si el tipo y diámetro coinciden, si está bien asentada, centrada y calibrada. Revise también gas, lente, foco y material antes de cambiar la receta.
¿Cada cuánto tiempo debe sustituirse?
No hay un intervalo universal. Inspecciónela regularmente y sustitúyala por daño, deformación, contaminación permanente, colisión o pérdida de estabilidad.
¿Puedo usar una boquilla compatible de otra marca?
Solo si se ha verificado código, rosca, longitud, geometría, material, comportamiento capacitivo y proceso. Que pueda enroscarse no demuestra equivalencia.
¿La altura de perforación es igual a la de corte?
No necesariamente. En placa gruesa puede elevarse durante la perforación para reducir salpicaduras y descender después al valor de corte.
¿El aire comprimido necesita una boquilla diferente?
Habitualmente se utiliza una simple, pero diámetro y geometría deben ajustarse al caudal, presión, espesor y cabezal. También es esencial la calidad del aire.