
 Contáctenos
 ES
 En
 Cn
 Fr
 Es
 Kr
 Jp
 Ae
 DE
 Pt
 It
 Cn
 Pl
 Cs
 Vn
 Srb
 Th


Por qué se utiliza aire comprimido en el corte láser
El gas auxiliar expulsa el metal fundido de la ranura y participa en la estabilidad del proceso. El aire comprimido combina principalmente nitrógeno y oxígeno presentes en la atmósfera, además de humedad y contaminantes que deben eliminarse. En determinadas aplicaciones puede sustituir a un gas comprado, especialmente en chapa fina y cuando el criterio de borde acepta el nivel de oxidación resultante.
Su ventaja potencial es producir el gas dentro de la fábrica y reducir la dependencia de botellas, paquetes o suministro líquido. Sin embargo, no es gratis: consume electricidad, necesita secado y filtración, requiere mantenimiento y genera calor. El análisis económico debe incluir toda la instalación, no solo el precio del compresor.
El aire tampoco reproduce automáticamente el resultado del nitrógeno o del oxígeno. Cambian la velocidad, la reacción, el color del borde, la escoria y los procesos posteriores. Antes de convertir una producción, realice una prueba con el material y el acabado reales y revise los parámetros de corte láser de fibra.
En qué materiales puede utilizarse
| Material | Adecuación inicial | Ventaja posible | Limitación a validar |
|---|---|---|---|
| Acero al carbono fino | Frecuente en procesos compatibles | Velocidad y menor dependencia de gas comprado | Oxidación del borde y proceso posterior |
| Acero inoxidable fino | Depende del acabado | Reducción del consumo de N₂ | Color, oxidación, rebaba y soldabilidad |
| Aluminio fino | Requiere prueba por aleación | Flexibilidad y coste potencial | Escoria, reflectividad y calidad visual |
| Chapa galvanizada | Posible en aplicaciones verificadas | Producción de chapa fina | Recubrimiento, humos y borde |
| Latón | Validación estricta | Posible en sistemas autorizados | Composición y compatibilidad con material reflectante |
| Placa gruesa | Ventana más exigente | Aplicaciones específicas de alta potencia | Gran caudal, presión, escoria y estabilidad |
La palabra “adecuado” debe definirse mediante una pieza aceptada: dimensión, rugosidad, oxidación, rebaba, conicidad, velocidad y coste de retrabajo. Si el borde va a pintarse o soldarse, confirme si la oxidación debe retirarse. Un ahorro de gas puede desaparecer si aumenta el lijado o la tasa de rechazo.
Presión, caudal y FAD: tres datos que no deben confundirse
Presión
Fuerza disponible para mover el aire a través de tuberías, válvulas y boquilla.
Caudal
Volumen de aire entregado por unidad de tiempo en unas condiciones definidas.
FAD
Capacidad real de aire libre suministrado por el compresor según una referencia declarada.
Presión dinámica
Presión medida en la entrada de la máquina mientras existe flujo de corte.
Un equipo puede mostrar 16 bar cuando la válvula está cerrada y caer al comenzar el corte porque el compresor, el depósito o la tubería no suministran suficiente caudal. Por eso, el dato importante no es únicamente la presión máxima: se necesita el FAD a la presión requerida y la presión dinámica en el punto de uso.
Al comparar fichas, confirme unidades y condiciones. “Desplazamiento teórico” no equivale necesariamente a aire útil. Temperatura de aspiración, altitud, humedad, tolerancias y presión de descarga influyen. Pida la curva o tabla de rendimiento del modelo y no extrapole el caudal de una presión menor.
Método para dimensionar el sistema
El punto de partida es el consumo máximo validado de la máquina para la boquilla y el proceso previstos. Si habrá varias máquinas, determine cuáles cortarán simultáneamente. Añada otros consumidores conectados, pérdidas y una reserva razonada. El margen no debe ocultar una medición deficiente ni convertirse en sobredimensionamiento extremo.
- Defina materiales, espesores, horas y porcentaje de corte con aire.
- Identifique boquilla, presión dinámica y consumo máximo por receta.
- Sume máquinas y equipos que realmente operarán a la vez.
- Estime fugas y caída de presión de la instalación.
- Considere expansión futura sin sobredimensionar innecesariamente.
- Seleccione candidatos por FAD a la presión de trabajo.
- Verifique rendimiento, calidad, temperatura y control con el proveedor.
- Mida en la puesta en marcha y ajuste el sistema.
El depósito se calcula con el patrón de demanda, control del compresor y caída admisible. Una cifra fija de litros por potencia láser no describe picos de perforación, periodos sin corte ni varias máquinas. Solicite el cálculo al proveedor del sistema.
Qué relación existe con la potencia láser
Una máquina de mayor potencia puede trabajar con espesores y boquillas que demandan más aire, pero la relación no es lineal. Una máquina potente cortando chapa fina con una boquilla pequeña puede consumir menos que otra configuración con mayor diámetro y presión. Por eso no se publica aquí la tabla inglesa de 4 a 80 kW como recomendación directa.
| Rango de potencia | Material/espesor | Boquilla | Presión dinámica | Consumo máximo | Ciclo | Estado |
|---|---|---|---|---|---|---|
| Hasta 6 kW | Por definir | Tipo y diámetro | Dato GWEIKE | Dato validado | % aire | Confirmación necesaria |
| 6–12 kW | Por definir | Tipo y diámetro | Dato GWEIKE | Dato validado | % aire | Confirmación necesaria |
| 12–20 kW | Por definir | Tipo y diámetro | Dato GWEIKE | Dato validado | % aire | Confirmación necesaria |
| Más de 20 kW | Por definir | Tipo y diámetro | Dato GWEIKE | Dato validado | % aire | Confirmación necesaria |
Cuando GWEIKE confirme esos datos para modelos actuales, pueden añadirse configuraciones verificadas. Hasta entonces, publicar motores, depósitos o caudales concretos podría producir una selección incorrecta.
Componentes de un sistema de aire para corte láser
Compresor de tornillo
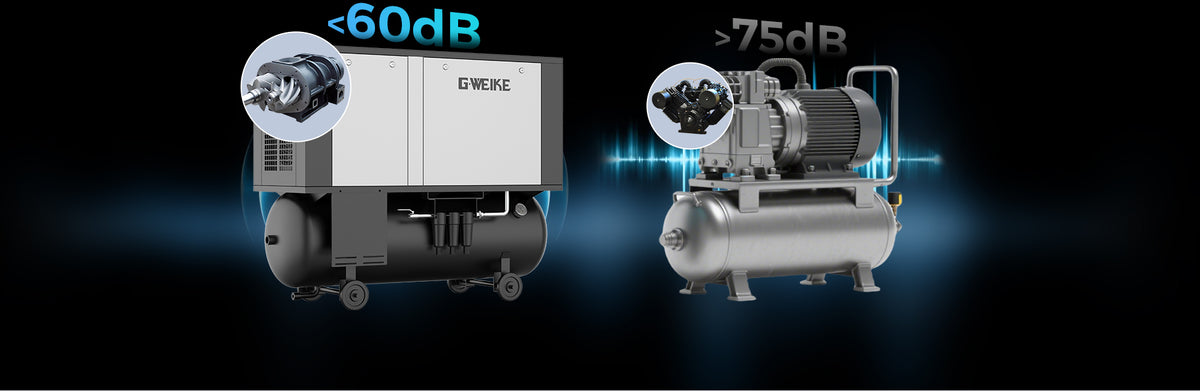
Es frecuente en servicio industrial continuo. Compare FAD, presión, ciclo de trabajo, método de refrigeración, temperatura ambiente, ruido, mantenimiento y soporte. La potencia del motor solo indica parte del consumo eléctrico; no demuestra capacidad útil.
Depósito de aire
Amortigua picos, estabiliza la red y puede reducir ciclos de carga. Debe tener presión nominal adecuada, drenaje, accesorios de seguridad e inspecciones según la normativa local sobre equipos a presión.
Separación, secado y filtración
El aire caliente contiene vapor y puede arrastrar agua, aceite y partículas. El sistema debe eliminarlos hasta el nivel requerido en el punto de uso sin crear una caída de presión excesiva.
Control y drenajes
Los drenajes automáticos deben funcionar sin desperdiciar aire de forma continua. Sensores de presión, temperatura, punto de rocío o diferencial de filtro ayudan a detectar una desviación antes de que llegue al corte.

Aire limpio y seco: riesgos del agua, aceite y partículas
| Contaminante | Origen | Riesgo para el sistema y el proceso | Control |
|---|---|---|---|
| Agua líquida/vapor | Humedad atmosférica y condensación | Corrosión, inestabilidad, daño de válvulas y condensación en línea | Separación, secador, drenaje y control de punto de rocío |
| Aceite | Compresor lubricado o aire de entrada | Contaminación de tuberías, válvulas y posible riesgo para óptica | Separación, filtros coalescentes, mantenimiento y verificación |
| Partículas | Ambiente, corrosión, tubería y desgaste | Obstrucción, desgaste, contaminación y flujo irregular | Filtración adecuada y limpieza de la red |
Puede utilizarse una clasificación reconocida como ISO 8573-1 para expresar partículas, agua y aceite, pero la clase objetivo debe venir del fabricante del equipo y de la evaluación del proceso. No debe inventarse un nivel genérico para todas las máquinas. Además, la calidad se debe cumplir en el punto de uso, no solo a la salida del secador.
Secador frigorífico, secador de adsorción y filtros
El secador frigorífico reduce la humedad mediante enfriamiento y suele cubrir muchas instalaciones con condiciones ambientales controladas. El secador de adsorción consigue puntos de rocío a presión más bajos, útil cuando existe riesgo de congelación, clima frío o una especificación de aire más exigente. Sin embargo, puede consumir aire de regeneración y requiere mantenimiento adicional.
No existe una regla válida que obligue a utilizar adsorción a partir de una potencia láser determinada. El criterio correcto es el punto de rocío necesario, la temperatura mínima de tubería y ambiente, el caudal, la calidad requerida y la tecnología del secador.
Los filtros deben seleccionarse para la carga real y colocarse en el orden recomendado. Añadir etapas sin cálculo no garantiza mejor aire: cada elemento genera pérdida de presión y necesita cambio de cartucho. Controle el diferencial y no espere a que el corte empeore.
- Defina el punto de rocío a presión requerido.
- Incluya la pérdida de carga del secador a caudal máximo.
- Compruebe consumo de regeneración si utiliza adsorción.
- Seleccione filtros por contaminante y eficiencia, no por cantidad.
- Instale drenajes accesibles y verifique su funcionamiento.
- Prevea bypass solo si el procedimiento evita aire sin tratar hacia la máquina.
Compresor lubricado o exento de aceite
Un compresor lubricado es habitual y puede utilizarse cuando el tren de tratamiento alcanza la calidad exigida y se mantiene correctamente. Requiere separación y filtración de aceite, control de cartuchos y atención a temperatura y mantenimiento.
Un compresor exento de aceite reduce el riesgo de introducir lubricante durante la compresión, pero no convierte automáticamente el aire en limpio y seco. El aire de entrada puede contener hidrocarburos, agua y polvo; sigue necesitando filtración y secado. Compare inversión, eficiencia, repuestos, servicio y objetivo de calidad en vez de elegir solo por la etiqueta “oil-free”.
Velocidad fija o variador de frecuencia
Un compresor con variación de velocidad puede adaptarse a una demanda cambiante y reducir periodos de descarga, siempre dentro de su rango eficiente. Es interesante cuando se alternan materiales, el corte no es continuo o varias máquinas entran y salen de servicio.
Un equipo de velocidad fija puede ser adecuado para una carga estable cercana a su punto de diseño. El depósito y la estrategia de control adquieren importancia. El variador no corrige una máquina demasiado pequeña, una red con fugas, aire húmedo ni una tubería restrictiva.
Tubería, válvulas y caída de presión
El sistema puede perder capacidad entre compresor y láser. Diámetro insuficiente, largas distancias, múltiples codos, mangueras pequeñas, válvulas restrictivas y filtros saturados provocan caída. Dimensione todos los componentes para presión máxima y caudal, y cumpla la normativa aplicable.
En la puesta en marcha, mida simultáneamente:
- Presión a la salida del compresor durante demanda.
- Presión después del secador y del tren de filtros.
- Presión estática en la entrada de la máquina.
- Presión dinámica mientras corta la receta más exigente.
- Diferencial de filtros y secador.
- Punto de rocío y calidad cuando lo exija el proyecto.
Una diferencia elevada ayuda a localizar la restricción. Para varias máquinas, una red anular bien calculada puede estabilizar la distribución. El diseño debe realizarlo un especialista en aire comprimido.
Aire frente a oxígeno y nitrógeno: compare el coste total
| Factor | Aire comprimido | Oxígeno | Nitrógeno |
|---|---|---|---|
| Uso frecuente | Chapa fina y acabado compatible | Acero al carbono | Inoxidable, aluminio y borde de baja oxidación |
| Resultado | Puede oxidar o colorear | Borde oxidado | Generalmente menor oxidación |
| Coste principal | Electricidad, equipo y mantenimiento | Compra, almacenamiento y consumo | Compra/generación, almacenamiento y consumo |
| Infraestructura | Compresor, tanque, secador, filtros y red | Botellas/tanque, regulación y red | Botellas/tanque/generador y red |
| Riesgo económico | Energía, fugas, aire deficiente y sobredimensionamiento | Precio, entrega y postratamiento | Precio, gran consumo y pureza |
Calcule para aire: electricidad del compresor y secador, aire de regeneración, filtros, aceite, mantenimiento, refrigeración, inspecciones, depreciación y fugas. Para gases comprados incluya producto, transporte, alquiler, pérdidas y almacenamiento. En todos los casos añada velocidad, rechazo y postratamiento.
Mantenimiento que protege la calidad de corte
El programa definitivo debe seguir las instrucciones de cada fabricante y las condiciones ambientales. Como base, organice inspecciones por turno, periódicas y anuales.
| Frecuencia | Comprobaciones orientativas |
|---|---|
| Por turno/diario | Presión, temperatura, alarmas, drenajes, fugas visibles, nivel y estado general |
| Periódico | Diferencial de filtros, secador, refrigeradores, admisión, aceite cuando aplique y estanqueidad |
| Según horas/condición | Filtros, separadores, lubricante, válvulas, sensores y análisis de aire |
| Legal/planificado | Depósito, dispositivos de seguridad, calibraciones y requisitos de equipos a presión |
Registre presión dinámica, punto de rocío cuando esté monitorizado, horas, incidencias y cambios. Una tendencia permite intervenir antes de que el borde empeore. Si el aceite o agua alcanza la máquina, detenga el uso y siga el procedimiento técnico; cambiar solo la boquilla no resuelve la fuente de contaminación.
Datos necesarios antes de pedir una oferta
- Modelo y potencia de cada máquina de corte láser.
- Materiales, espesores y porcentaje de producción con aire.
- Tipo y diámetro máximo de boquilla previsto.
- Presión dinámica requerida en la entrada de la máquina.
- Consumo máximo validado y condiciones de referencia.
- Número de máquinas y simultaneidad real.
- Horas, turnos y patrón de carga.
- Calidad de aire y punto de rocío requeridos.
- Temperatura, humedad y altitud de instalación.
- Distancias, tuberías existentes y expansión futura.
- Tensión, frecuencia y capacidad eléctrica disponible.
- Normativa local para electricidad y equipos a presión.
GWEIKE debe confirmar los requisitos de la máquina y del proceso. El proveedor del compresor debe seleccionar y garantizar el sistema según esos datos, sus curvas de rendimiento y el entorno. El instalador local debe verificar electricidad, ventilación, tuberías, seguridad y cumplimiento normativo.
Calcule el sistema de aire para su aplicación
Envíe modelo de máquina, potencia láser, material, espesor, boquilla, horas de trabajo y número de equipos conectados. GWEIKE puede ayudarle a confirmar los datos de proceso que deberá utilizar el proveedor del compresor.
Preguntas frecuentes
¿Un compresor de 16 bar sirve para cualquier láser?
No. Debe entregar el caudal suficiente a la presión dinámica requerida y todos sus componentes deben admitirla. Confirme el proceso y la máquina.
¿Puedo elegirlo solo por la potencia del motor?
No. Compare FAD a la presión de trabajo, calidad del aire, ciclo, control, ambiente y pérdidas. Motores iguales pueden ofrecer rendimientos distintos.
¿Cuánto caudal necesita una máquina?
Depende especialmente de boquilla, presión, gas, proceso y ciclo. Solicite el consumo máximo validado para la receta y añada simultaneidad, pérdidas y reserva calculada.
¿Es obligatorio un secador de adsorción?
No en todos los casos. Se selecciona por punto de rocío, clima, temperatura de tubería, caudal y calidad exigida, no solo por potencia láser.
¿Un compresor exento de aceite elimina la filtración?
No. Todavía existen humedad, polvo y contaminantes de admisión o tubería. Sigue siendo necesario tratar y verificar el aire.
¿El aire siempre es más barato que el nitrógeno?
No necesariamente. Compare electricidad, equipo, mantenimiento, fugas, velocidad, rechazo y retrabajo frente al coste total del nitrógeno.
¿Una boquilla mayor necesita más aire?
Generalmente aumenta el potencial de caudal, pero el consumo depende también de presión y geometría. Consulte la guía para elegir la boquilla de corte láser.