
 Contáctenos
 ES
 En
 Cn
 Fr
 Es
 Kr
 Jp
 Ae
 DE
 Pt
 It
 Cn
 Pl
 Cs
 Vn
 Srb
 Th


Cómo utilizar correctamente una tabla de parámetros
Una tabla no describe todas las condiciones de una pieza. Normalmente ofrece un punto de partida para una línea o contorno sencillo con una combinación determinada de potencia, cabezal, óptica, gas y material. Un agujero pequeño, una esquina, una chapa con óxido o un lote de otra aleación pueden exigir una estrategia diferente aunque el espesor nominal sea idéntico.
Empiece por identificar material, calidad o aleación, espesor real, estado superficial y requisito del borde. Después compruebe el gas disponible, su pureza y presión dinámica, no solo la presión indicada en la botella o el depósito. Verifique lente, boquilla, centrado del haz y calibración de altura antes de culpar a la velocidad.
En las tablas siguientes, la velocidad se expresa como intervalo inicial aproximado en metros por minuto. La presión es una referencia de proceso y debe confirmarse en condiciones de flujo. El foco está expresado de forma conceptual; confirme siempre cómo define el controlador los valores positivos y negativos, porque la convención puede variar entre cabezales y sistemas.
Las variables que controlan cada corte
Potencia
Aporta energía al proceso, pero más potencia no garantiza automáticamente un borde mejor.
Velocidad
Equilibra energía por unidad de longitud, productividad, penetración y aporte térmico.
Foco
Determina dónde se concentra la energía y cómo evoluciona el haz dentro del espesor.
Gas y presión
Expulsan material fundido; el oxígeno también aporta energía por reacción.
Boquilla y altura
Condicionan el flujo, su alineación con el haz y la estabilidad sobre la chapa.
Material
Composición, planitud, recubrimiento, óxido, aceite y tolerancia de espesor cambian el resultado.
También influyen la calidad del haz, el modelo de cabezal, el estado de la lente protectora, la aceleración de la máquina, la geometría, la distancia entre piezas y el tiempo acumulado de calor. Por eso, dos máquinas con la misma potencia nominal no necesariamente trabajan con la misma velocidad.
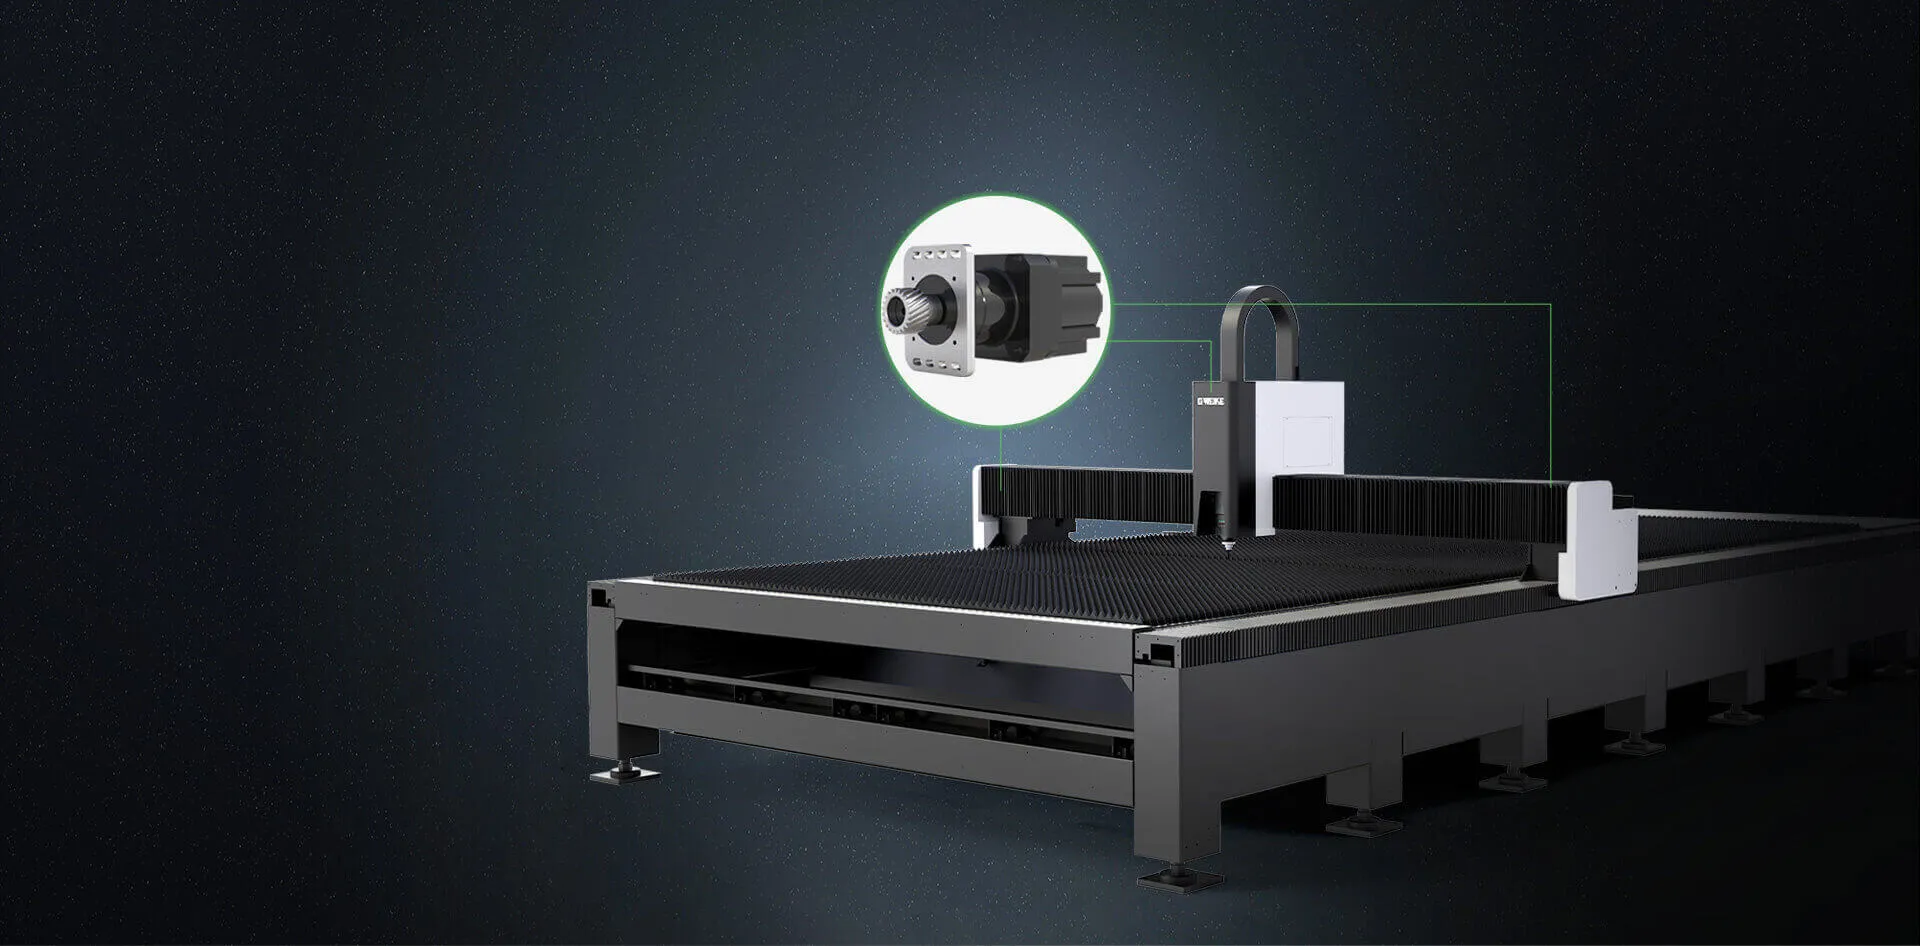
Relación entre potencia láser y velocidad
Al aumentar la velocidad, disminuye el tiempo durante el que la energía actúa sobre cada punto. Si se avanza demasiado rápido, el haz y el gas pueden no atravesar o expulsar completamente el material. Si se avanza demasiado despacio, aumenta el calentamiento, puede ensancharse la ranura y empeorar el borde superior o las esquinas.
En chapa fina, una máquina de alta potencia suele estar limitada también por aceleración, trayectoria, altura y evacuación del material, no solo por vatios. En placa gruesa adquieren mayor importancia la estabilidad del haz, el foco, la perforación y el gas. No extrapole linealmente: duplicar la potencia no significa duplicar la velocidad en cualquier espesor.
Posición focal: qué cambia y cómo evitar confusiones
La posición focal indica dónde se encuentra la zona de máxima concentración respecto de la superficie o del interior del material. Moverla cambia el diámetro y la densidad de energía a lo largo del espesor. Un ajuste correcto puede mejorar penetración y expulsión; uno incorrecto genera escoria, conicidad o falta de corte aunque la potencia sea suficiente.
En muchas aplicaciones de oxígeno sobre acero al carbono grueso se emplea un foco situado hacia el interior o por debajo de la referencia superficial. En corte por fusión con nitrógeno, el punto inicial puede desplazarse de otra forma según espesor y cabezal. Estas descripciones no deben sustituir la convención del fabricante: algunos controles muestran signos opuestos o utilizan referencias distintas.
- Calibre el cero focal conforme al procedimiento del cabezal.
- Compruebe la altura de boquilla y la planitud de la chapa.
- Realice una matriz de foco y velocidad manteniendo las demás variables.
- Ajuste el foco en pasos pequeños y observe todo el espesor del borde.
- Guarde el resultado con modelo de lente y boquilla.
Oxígeno, nitrógeno o aire comprimido
| Gas | Materiales habituales | Qué aporta | Limitaciones | Qué comprobar |
|---|---|---|---|---|
| Oxígeno (O₂) | Acero al carbono | Reacción exotérmica; útil en placa media y gruesa | Borde oxidado y sensible a presión excesiva | Pureza, presión estable, foco y boquilla |
| Nitrógeno (N₂) | Inoxidable, aluminio, latón y carbono sin óxido | Expulsa el metal fundido y limita oxidación | Alta presión, caudal y coste | Pureza, presión dinámica, tubería y diámetro |
| Aire | Chapa fina y trabajos con criterio compatible | Puede reducir coste de gas comprado | Resultado oxidado/coloreado y coste del compresor | Sequedad, aceite, partículas, caudal y estabilidad |
El aire no es “gratuito”: requiere compresión, electricidad, secado, filtración y mantenimiento. El agua, aceite o partículas perjudican el proceso y pueden contaminar el sistema óptico. Para nitrógeno, la calidad visual del borde depende también de la pureza y de que no exista contaminación en líneas o material.
Diámetro, tipo y centrado de la boquilla
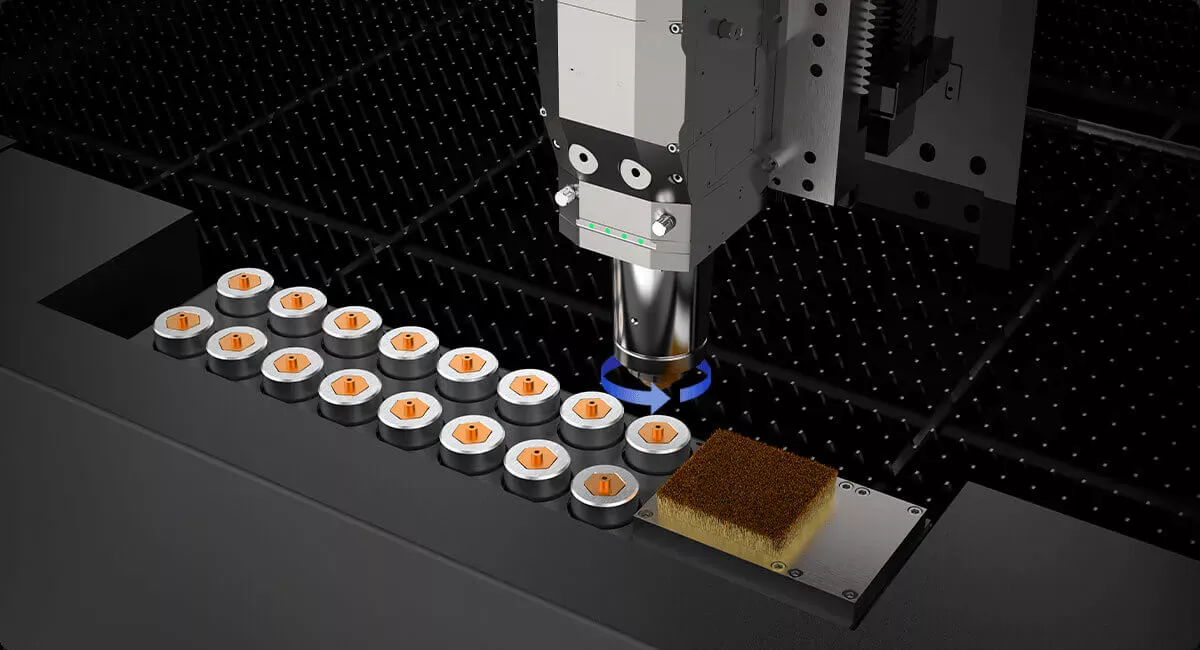
La boquilla dirige el gas alrededor del haz. En muchas configuraciones se utilizan boquillas dobles para oxígeno y boquillas simples para nitrógeno o aire, pero la selección final debe seguir la base de datos del cabezal. Un diámetro mayor admite más flujo, aunque también puede elevar el consumo y reducir el control si no corresponde al proceso.
Antes de ajustar parámetros, inspeccione el orificio, la forma y la superficie. Una colisión puede deformar la salida; una boquilla descentrada crea un flujo asimétrico y hace que el borde cambie según la dirección. Verifique además la distancia a la chapa y el seguimiento capacitivo.
Valores iniciales: acero al carbono con oxígeno
El oxígeno reacciona con el hierro y aporta energía al corte. Suele trabajar a presión más baja que el nitrógeno. El exceso de presión puede alterar la reacción y empeorar el borde, por lo que “más presión” no equivale a “más capacidad”. El resultado presenta una capa oxidada que puede requerir tratamiento antes de ciertos procesos de pintura o soldadura.
| Espesor | Potencia de referencia | Velocidad inicial | Presión O₂ | Foco inicial | Boquilla | Observación |
|---|---|---|---|---|---|---|
| 2 mm | 1–2 kW | 4–9 m/min | 0,5–1,0 bar | Interior, según cabezal | 1,0–1,2 mm doble | Ajustar para evitar quemado superior |
| 3 mm | 1–3 kW | 3–4,5 m/min | 0,5–1,0 bar | Interior | 1,0–1,2 mm doble | Comprobar esquinas y pequeños agujeros |
| 6 mm | 1,5–4 kW | 1,4–2,8 m/min | 0,5–1,0 bar | Más profundo | 1,2–1,5 mm | Validar estrías y escoria inferior |
| 10 mm | 2–6 kW | 1,0–2,3 m/min | 0,5–1,0 bar | Según óptica | 1,2–2,0 mm | Separar perforación y corte |
| 16 mm | 3–12 kW | 0,6–3,0 m/min | 0,5–1,0 bar | Validación por matriz | 1,5–4,0 mm | Gran variación según potencia y proceso |
| 20–25 mm | 4–12 kW o superior | 0,4–1,6 m/min | Según estrategia | Específico del cabezal | Proceso de placa gruesa | Requiere perforación y prueba dedicada |
Los valores son orientativos y pueden variar según la fuente láser, el cabezal, el gas, la calidad del material y los requisitos del borde. La convención y el cero del foco deben confirmarse en la máquina.
Acero al carbono con nitrógeno o aire
En chapa fina, el nitrógeno o el aire permiten aprovechar velocidades elevadas y evitar o reducir la capa de óxido del proceso con oxígeno. Exigen mucho más caudal y presión. La selección depende del acabado posterior, coste del gas, capacidad del compresor y productividad.
| Espesor | Potencia de referencia | Velocidad inicial | Gas | Presión inicial | Boquilla | Observación |
|---|---|---|---|---|---|---|
| 1 mm | 1–3 kW | 10–28 m/min | N₂/aire | 10–12 bar | 1,5 mm simple | La dinámica limita en contornos pequeños |
| 2 mm | 2–6 kW | 9–25 m/min | N₂/aire | 10–12 bar | 2,0 mm simple | Controlar rebaba fina inferior |
| 3 mm | 4–12 kW | 8–28 m/min | N₂/aire | 12–14 bar | 2,0–2,5 mm | Confirmar caudal real y aceleración |
| 4–6 mm | 6–12 kW | 5–24 m/min | N₂/aire | 13–16 bar | 2,5–3,5 mm | Comparar coste y borde con O₂ |
Los valores son orientativos y pueden variar según la fuente láser, el cabezal, el gas, la calidad del material y los requisitos del borde. Confirme que todo el circuito soporta el caudal y la presión requeridos.
Acero inoxidable con nitrógeno
El objetivo habitual es expulsar el metal fundido sin generar una capa de óxido intensa. La pureza de nitrógeno, la limpieza de líneas y chapa y el estado óptico influyen en el color. Decir “borde sin oxidación” solo es correcto después de acordar un criterio visual y validarlo con el cliente.
| Espesor | Potencia de referencia | Velocidad inicial | Presión N₂ | Foco inicial | Boquilla | Observación |
|---|---|---|---|---|---|---|
| 1 mm | 1–3 kW | 13–30 m/min | 10–14 bar | Cerca de superficie | 1,5 mm simple | Revisar calentamiento en piezas pequeñas |
| 2 mm | 1–4 kW | 6–18 m/min | 12–16 bar | Leve desplazamiento | 2,0 mm simple | La pureza influye en el color |
| 3 mm | 1,5–6 kW | 2,5–16 m/min | 13–18 bar | Según cabeza | 2,0–2,5 mm | Equilibrar velocidad y escoria |
| 6 mm | 2–12 kW | 1,5–15 m/min | 14–20 bar | Validar con matriz | 3,0–3,5 mm | Caudal y tubería son críticos |
| 10 mm | 3–12 kW | 0,5–7,5 m/min | Según sistema | Específico | 3,5–5,0 mm | Verificar lente, gas y escoria |
| 12–20 mm | 6–12 kW o superior | 0,2–5,5 m/min | Según cabezal | Específico | Proceso de placa gruesa | Prueba obligatoria con la aleación real |
Los valores son orientativos y pueden variar según la fuente láser, el cabezal, el gas, la calidad del material y los requisitos del borde. No interprete “nitrógeno” como garantía automática de un borde sin color.
Aluminio: la aleación y la superficie importan
El aluminio conduce rápidamente el calor y presenta reflectividad elevada. El comportamiento cambia entre aluminio puro y diferentes familias de aleación. Consulte la compatibilidad y protección frente a reflexión de la fuente y de la máquina, especialmente en aplicaciones fuera de la base de datos validada.
| Espesor | Potencia de referencia | Velocidad inicial | Gas | Presión inicial | Boquilla | Observación |
|---|---|---|---|---|---|---|
| 1 mm | 1–3 kW | 10–30 m/min | N₂ | 10–16 bar | 1,5 mm simple | Identificar aleación y película |
| 2 mm | 1–4 kW | 5–15 m/min | N₂ | 12–18 bar | 2,0 mm simple | Revisar rebaba y estabilidad |
| 3 mm | 1,5–6 kW | 1,5–14 m/min | N₂ | 14–20 bar | 2,0–2,5 mm | La aleación cambia la ventana útil |
| 4–6 mm | 2–12 kW | 0,9–8 m/min | N₂ | Según sistema | 2,5–3,5 mm | Validar foco, gas y óptica |
| 8–10 mm | 4–12 kW o superior | 0,5–6 m/min | N₂ | Según cabezal | 3,5 mm o proceso específico | Requiere prueba con lote real |
Los valores son orientativos y pueden variar según la fuente láser, el cabezal, el gas, la calidad del material y los requisitos del borde. Registre siempre la designación de la aleación.
Latón y otros metales reflectantes
El latón debe validarse independientemente del acero y el aluminio. La composición, reflectividad y conductividad cambian la absorción y la ventana de proceso. Utilice únicamente configuraciones autorizadas por el fabricante de la fuente y del equipo.
| Espesor | Potencia de referencia | Velocidad inicial | Gas | Presión | Boquilla | Observación |
|---|---|---|---|---|---|---|
| 1 mm | 1–3 kW | 9–20 m/min | N₂ | Alta, según sistema | 1,5–2,0 mm | Confirmar composición y protección |
| 2 mm | 1,5–4 kW | 5–14 m/min | N₂ | Según caudal | 2,0 mm | Comprobar escoria y reflexión |
| 3 mm | 2–6 kW | 3–12 m/min | N₂ | Según cabezal | 2,5 mm | No extrapolar desde acero |
| 4–6 mm | 3–6 kW o superior | 0,8–8 m/min | N₂ | Proceso específico | 3,0 mm aprox. | Prueba y aprobación del fabricante |
Los valores son orientativos y pueden variar según la fuente láser, el cabezal, el gas, la calidad del material y los requisitos del borde. No intente un material reflectante fuera de la capacidad aprobada del sistema.
Aplicación de acero al carbono de 1 a 5 mm. El video muestra un caso concreto y no garantiza los mismos valores en otra configuración.
Aplicación de aluminio de 1 a 6 mm. La aleación, el gas, el cabezal y el criterio de borde deben validarse por separado.
La perforación de placa gruesa necesita sus propios parámetros
La perforación crea un canal antes de que empiece el movimiento. En placa gruesa puede utilizar varias fases con cambios de potencia, modulación, altura, presión y foco. Si el movimiento comienza antes de terminar, aparecen zonas sin penetrar y escoria intensa. Si la energía se mantiene demasiado tiempo, aumenta el cráter y las proyecciones.
No copie tiempos de otra máquina. Defina la estrategia según potencia, óptica, espesor, material y distancia entre el punto de perforación y el contorno. Controle salpicaduras sobre la boquilla y lente, y utilice funciones de detección disponibles. Registre por separado parámetros de perforación y parámetros de avance.
Por qué los parámetros necesitan ajuste en planta
Una tabla no conoce la composición de su lote, la tolerancia real de espesor ni el estado de la óptica. Incluso una receta validada cambia si se sustituye la lente, se monta otra boquilla, disminuye la pureza del gas o la chapa se deforma con calor. El objetivo de la puesta a punto es crear una receta repetible para condiciones documentadas.
- Inspeccione el sistema: lente, boquilla, centrado, altura, refrigeración y gas.
- Identifique el material: proveedor, calidad, espesor, superficie y número de lote.
- Cargue un punto inicial: use la biblioteca del fabricante antes que una tabla genérica.
- Corte un patrón: incluya recta, curva, esquina, agujero y varias direcciones.
- Cambie una variable: pruebe velocidad o foco, no ambos a la vez.
- Mida el resultado: penetración, escoria, rugosidad, conicidad, dimensión y tiempo.
- Guarde la receta: incluya gas, presión dinámica, boquilla, lente y fecha.
Diagnóstico de defectos: qué revisar primero
| Problema | Causas posibles | Orden de comprobación | Ajuste controlado |
|---|---|---|---|
| No atraviesa | Velocidad alta, foco incorrecto, gas insuficiente, lente contaminada o perforación incompleta | Lente → boquilla → gas → foco → velocidad | Corregir condición y repetir cambiando una variable |
| Escoria inferior dura | Ventana de velocidad/foco incorrecta o flujo descentrado | Centrado → altura → presión → foco → velocidad | Crear matriz pequeña de foco y velocidad |
| Inoxidable amarillo | Pureza baja, contaminación o expulsión deficiente | Gas → tubería → superficie → boquilla | Validar pureza y presión dinámica |
| Borde superior fundido | Velocidad baja, energía alta o acumulación en esquina | Trayectoria → velocidad → potencia | Optimizar control de esquina y entrada |
| Calidad cambia por dirección | Boquilla descentrada, óptica o flujo asimétrico | Boquilla → centrado → lente → gas | Cortar patrón en cuatro direcciones |
| Calidad cambia en la mesa | Chapa no plana, seguimiento, calibración o movimiento | Material → altura → mesa → geometría | Repetir patrón en distintas posiciones |
| Agujero deformado | Diámetro exigente, perforación, calor o dinámica | Relación diámetro/espesor → entrada → velocidad | Aplicar estrategia de pequeño contorno validada |
Evite responder a todos los defectos aumentando potencia o presión. Primero confirme que la máquina está en condiciones conocidas; después ajuste de forma trazable. Si aparecen alarmas, reflexión anormal, daño óptico o comportamiento inestable, detenga la prueba y contacte al servicio técnico.
Solicite parámetros iniciales y una prueba de corte
Envíe material, calidad o aleación, espesor, plano, gas disponible y requisito de borde. GWEIKE puede recomendar una configuración y preparar una prueba para validar su aplicación antes de definir la propuesta.
Preguntas frecuentes
¿Puedo copiar directamente los parámetros de otra máquina?
Solo como referencia inicial. Confirme fuente, cabezal, lente, boquilla, gas, convención de foco, material y control; después realice pruebas propias.
¿Más potencia siempre permite un borde mejor?
No. Puede aumentar capacidad o velocidad, pero el resultado depende de densidad de energía, gas, foco, dinámica y control térmico.
¿Por qué la presión indicada no coincide con la presión de trabajo?
Puede existir caída en tuberías, válvulas y filtros. Para procesos de alto caudal interesa la presión dinámica disponible durante el corte.
¿Oxígeno o nitrógeno para acero al carbono?
El oxígeno es habitual en placa media/gruesa y deja óxido. Nitrógeno o aire pueden ser interesantes en chapa fina y cuando se desea otro acabado; compare velocidad, coste y proceso posterior.
¿Cómo sé si el problema es la boquilla o el parámetro?
Compruebe daños, centrado y altura antes de ajustar recetas. Un defecto que cambia con la dirección suele apuntar a flujo o alineación.
¿Los valores de estas tablas son garantizados?
No. Los valores son orientativos y pueden variar según la fuente láser, el cabezal, el gas, la calidad del material y los requisitos del borde.