
 Contáctenos
 ES
 En
 Cn
 Fr
 Es
 Kr
 Jp
 Ae
 DE
 Pt
 It
 Cn
 Pl
 Cs
 Vn
 Srb
 Th


Cómo cortar tubos de aluminio con láser de fibra
El corte láser de tubos de aluminio combina una fuente adecuada con control rotativo, gas, foco, boquilla, mandriles y soportes. Aleación, temple, acabado, sección, pared, longitud y calidad interior deben definirse antes de elegir potencia y máquina.
Primero defina qué tubo de aluminio necesita cortar
“Tubo de aluminio” puede describir piezas muy diferentes. Una máquina que procesa un redondo delgado no queda automáticamente validada para un perfil extruido multicámara de la misma anchura exterior. Para elegir equipo y receta deben conocerse la sección completa, el espesor de cada pared, la longitud, el peso y el estado superficial.
Tubo redondo
La superficie y el ángulo de incidencia cambian durante la rotación. Ovalidad, centrado, pared fina y daño de la cara opuesta requieren atención.
Cuadrado o rectangular
Las caras son planas, pero los radios de esquina cambian la orientación y el espesor efectivo. También puede existir torsión longitudinal.
Perfil extruido
Puede tener varias cámaras, nervios y paredes desiguales. El haz y el material fundido pueden atravesar o alcanzar elementos internos.
Perfil abierto
Ángulos, canales y formas especiales tienen centro de gravedad y apoyo asimétricos; la rotación y el acceso deben simularse.
Además, debe identificarse si el producto es tubo estirado, soldado o extruido. Una soldadura longitudinal, una variación de espesor o una unión del perfil puede modificar el corte. La guía para elegir una máquina de corte láser de tubos explica cómo convertir diámetro, lado, círculo envolvente, longitud y peso en requisitos de equipo.

Aleaciones, temple y acabado superficial
La serie de aleación orienta el comportamiento, pero no sustituye la identificación del grado. Temple, proceso de fabricación, recubrimiento y lote también afectan absorción, conducción térmica y estabilidad dimensional.
| Condición | Qué debe comprobarse | Por qué importa |
|---|---|---|
| Aleaciones 5xxx | Grado, contenido de magnesio, temple, superficie y requisito posterior. | Las propiedades y la respuesta térmica varían dentro de la familia. |
| Aleaciones 6xxx | Grado como 6061 o 6063, estado T, extrusión, cámaras y paredes. | Son frecuentes en perfiles estructurales y extruidos de geometría compleja. |
| Anonizado | Espesor y color de la capa, requisitos estéticos y operación posterior. | La superficie puede mostrar cambios de color o marcas cerca del borde. |
| Pintura o recubrimiento | Composición, adherencia, humo, fusión y limpieza requerida. | El recubrimiento puede contaminar el borde o exigir extracción específica. |
| Película protectora | Compatibilidad con láser, adhesivo, dirección y retirada. | Una película no adecuada puede arder, fundirse o dejar residuos. |
Para una cotización técnica, informe siempre aleación, temple, acabado, sección y espesor. Si el proveedor solo recibe “aluminio de 2 mm”, faltan datos para evaluar cámaras internas, tolerancia, rectitud, superficie y función de la pieza.
Por qué el aluminio requiere una ventana de proceso propia
Reflectividad
El aluminio presenta una superficie reflectante para la longitud de onda del láser de fibra. Las fuentes y cabezales modernos pueden procesarlo, pero el sistema debe ser compatible, disponer de las protecciones previstas y mantenerse limpio. No utilice una máquina no validada suponiendo que todos los equipos de la misma potencia ofrecen igual protección frente a la radiación reflejada.
Conductividad térmica
El calor se distribuye con rapidez hacia el material cercano. Esto influye en perforación, arranque, velocidad y acumulación térmica. En paredes finas, detenerse o reducir demasiado el avance puede ampliar la zona caliente y deformar el perfil; en paredes mayores, una entrega insuficiente puede dejar tramos sin separar.
Expulsión del aluminio fundido
El chorro debe retirar el baño de la ranura antes de que se adhiera de nuevo. Gas, boquilla, foco, velocidad y orientación cambian durante el giro. Si no están equilibrados aparecen rebaba exterior, escoria interior o salpicaduras sobre la cara opuesta.
Cómo elegir la potencia láser
No existe una tabla universal que relacione un kilovatio con un único espesor de aluminio. El grado, la superficie, el gas, la óptica, la forma, el radio de esquina, la perforación y la calidad requerida modifican la capacidad. Además, en una máquina de tubos la mecánica debe posicionar el perfil con la misma precisión con la que la fuente entrega energía.
Configuración para pared fina
Puede priorizar control de energía, dinámica, precisión rotativa y protección frente a deformación sobre potencia máxima.
Mezcla amplia de espesores
Necesita margen de proceso, pero también gas, cabezal, soporte y programación capaces de aprovecharlo.
Pared mayor o alta producción
Una potencia superior puede reducir tiempos en una condición validada; el beneficio debe medirse con la pieza completa.
Perfil complejo
Cámaras, nervios y varias paredes pueden limitar la aplicación aunque el espesor individual parezca pequeño.
Compare al menos tiempo de perforación, velocidad real de contorno, agujeros, esquinas, carga, descarga y retirada de la pieza. Una potencia mayor no corrige una trayectoria errónea, un perfil deformado, una sujeción deficiente ni una expulsión inestable.
Nitrógeno o aire comprimido para aluminio
El gas expulsa el metal fundido y modifica el estado del borde. La elección debe considerar apariencia, operación posterior, disponibilidad y coste por pieza conforme, no solo precio por metro cúbico.
| Gas | Cuándo evaluarlo | Aspectos que deben verificarse |
|---|---|---|
| Nitrógeno | Cuando se busca limitar oxidación, mantener un borde más limpio o facilitar una operación posterior sensible. | Pureza, presión dinámica, caudal, tubería, suministro y coste por pieza. |
| Aire comprimido | Producción sensible al coste donde el borde y la operación posterior aceptan el resultado. | Compresor, presión, caudal, secador, filtros, aceite, agua, electricidad y estabilidad. |
| Oxígeno | Solo en aplicaciones específicamente probadas. | Reacción, color, calidad, seguridad y compatibilidad con el acabado posterior. |
Presión y caudal no son lo mismo. Una lectura alta en el regulador no demuestra que el sistema entregue suficiente gas durante el corte. Consulte la guía de gases auxiliares para corte láser y calcule también generación, almacenamiento y mantenimiento.
Foco, boquilla y movimiento rotativo
Los parámetros de chapa no deben copiarse directamente a un tubo. En un redondo, la normal de la superficie cambia durante la rotación; en un cuadrado, la transición por los radios modifica orientación y velocidad efectiva. El CNC coordina ejes lineales y rotativos para mantener la trayectoria programada.
- Foco: distribuye la energía a través de la pared. Debe verificarse en caras, radios y puntos de perforación.
- Boquilla: diámetro, concentricidad, estado y altura determinan la forma del chorro y la expulsión.
- Velocidad: es el movimiento real sobre la superficie, no solo un valor aislado del eje lineal.
- Potencia y modulación: deben coordinarse en inicio, final, agujeros pequeños y cambios de dirección.
- Trayectoria: depende del modelo tridimensional, la referencia del perfil y la calibración de la máquina.
La guía de parámetros para tubos y perfiles describe cómo construir una ventana inicial y una biblioteca de recetas sin convertir valores orientativos en garantías.
Mandriles, centrado y soporte del tubo
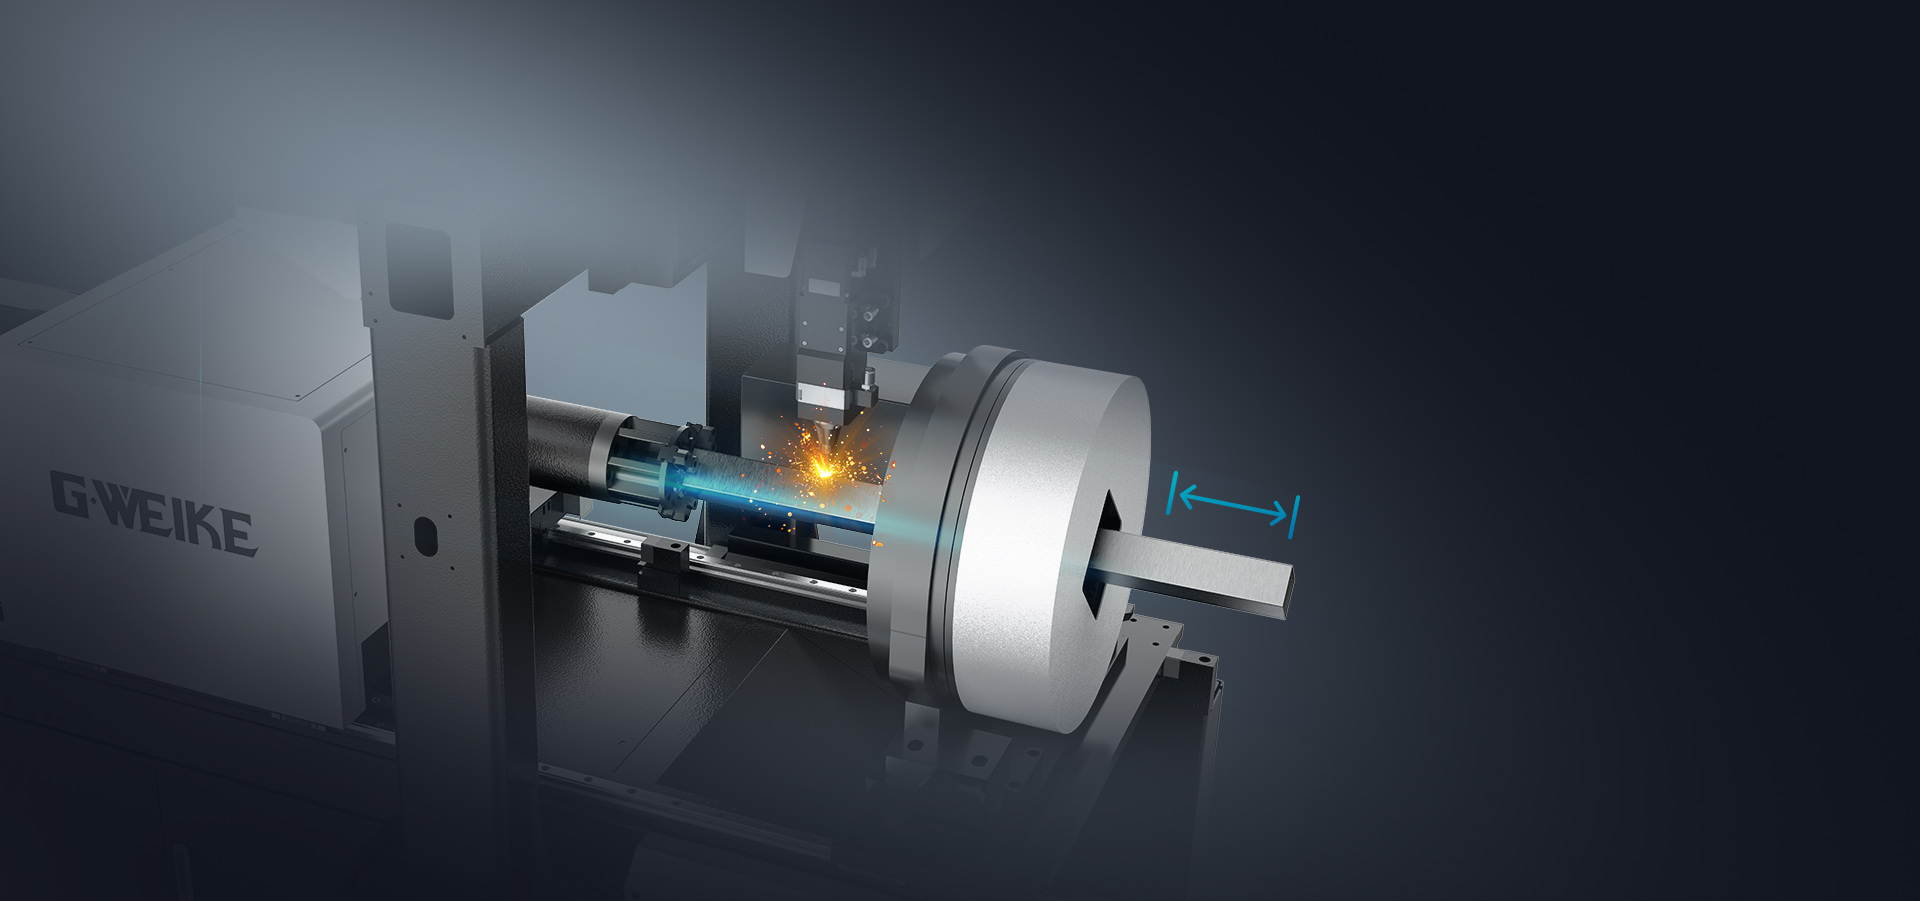
El mandril debe transmitir movimiento sin deformar la sección que el programa supone estable. Una fuerza excesiva puede convertir un redondo en oval, hundir la cara de un cuadrado o desplazar las paredes de un perfil multicámara.
Controles de sujeción
- Utilizar garras y superficies adecuadas al material y al acabado.
- Ajustar la fuerza según sección, pared y rigidez, no solo según diámetro exterior.
- Evitar sujetar directamente una cámara débil o una cara decorativa sin protección.
- Comprobar centrado después de cerrar los mandriles.
- Medir deformación del perfil bajo carga cuando la tolerancia sea crítica.
- Confirmar que garras, cabezal, soportes y pieza cortada no colisionen.
Longitud y vibración
El aluminio es ligero, pero una barra larga y delgada puede flexionar, vibrar o girar de forma inestable. Los apoyos deben seguir la pieza sin rayarla ni empujarla fuera del centro. Perfiles abiertos y asimétricos requieren especial atención al centro de gravedad y a la velocidad de rotación.

Cómo reducir la deformación de tubos de pared fina
La deformación puede originarse antes del corte por extrusión, transporte o almacenamiento; durante el cierre del mandril; o por acumulación térmica y liberación de tensiones. El proceso debe distinguir estas fuentes.
- Mida la materia prima. Registre ovalidad, torsión, rectitud, pared y dimensiones antes de sujetar.
- Ajuste la fuerza. Use el mínimo nivel que mantiene el movimiento sin deslizamiento ni cambio de sección.
- Distribuya el calor. Ordene agujeros y contornos para no concentrar cortes consecutivos en una zona pequeña.
- Controle la liberación. Las microjuntas o puentes pueden retener piezas, pero añaden acabado y deben colocarse donde no afecten la función.
- Apoye la barra. Alinee soportes con el eje y evite que la pieza cortada tire del perfil.
- Verifique después. Mida sección, longitud, ángulo y posición de características en una serie, no en una única pieza.
Reducir potencia sin revisar velocidad puede empeorar la separación; aumentar velocidad sin capacidad de expulsión puede dejar escoria. La solución debe preservar calidad y ciclo de forma conjunta.
Escoria interior y daño de la pared opuesta
El material fundido sale hacia el interior del tubo y puede adherirse a la pared cercana. En diámetros pequeños o perfiles multicámara, también puede alcanzar una segunda pared. La aceptación depende de si la pieza se soldará, recibirá cableado, conducirá fluido o quedará visible.
| Síntoma | Posibles causas | Comprobaciones |
|---|---|---|
| Rebaba exterior | Foco, velocidad, energía o expulsión inadecuados. | Boquilla, gas dinámico, foco, trayectoria y estado superficial. |
| Escoria interior | Baño no evacuado, gas insuficiente, geometría cerrada o receta desequilibrada. | Interior del perfil, presión/caudal, velocidad y posición focal. |
| Salpicadura en la cara opuesta | Distancia interna pequeña, perforación o dirección del chorro. | Punto de inicio, orientación, energía y protección interna posible. |
| Segunda pared dañada | El haz o el baño alcanza material situado detrás del corte. | Modelo de sección, trayectoria, potencia, foco y secuencia. |
| Corte intermitente | Ovalidad, torsión, altura variable, descentrado o movimiento inestable. | Materia prima, mandriles, apoyos, calibración y seguimiento. |
No evalúe el resultado solo desde el exterior. Utilice cámara, luz, sección o apertura de muestras para comprobar la superficie interna y la pared opuesta. Un parámetro que produce un borde exterior limpio puede seguir dejando residuos incompatibles con la función.
Agujeros, ranuras, uniones y contornos especiales
El valor del láser aparece cuando combina en una sola operación corte a longitud, agujeros, ranuras, encajes y perfiles de unión. Sin embargo, cada característica añade exigencias de movimiento y liberación de material.
- Agujeros pequeños: deben comprobarse diámetro, circularidad, conicidad y efecto de la pared.
- Ranuras largas: pueden liberar tensión y deformar una cara fina.
- Características cerca del extremo: necesitan suficiente material para mantener rigidez y sujeción.
- Fishmouth y uniones tubo-tubo: exigen un modelo correcto del diámetro y del ángulo de montaje.
- Cortes en ángulo: el plano final cambia con la orientación del tubo y debe medirse como pieza ensamblada.
- Bisel: requiere una configuración compatible y validación de ángulo, cara raíz y preparación para soldadura.
Si la pieza se soldará después, pruebe el conjunto completo. Una geometría que encaja en CAD puede necesitar compensación por ranura, deformación, tolerancia del tubo y secuencia de montaje.
Cuándo elegir láser, sierra, cinta o cortatubos
El láser no es la opción más económica para cada corte. Esta comparación también permite cubrir la intención de quienes buscan simplemente cómo seccionar una tubería de aluminio.
| Método | Buen ajuste | Limitaciones principales |
|---|---|---|
| Cortatubos manual | Pocas unidades, redondo fino y corte recto. | Puede reducir o deformar el extremo; no crea agujeros ni contornos complejos. |
| Sierra circular | Cortes rectos o a inglete y lotes repetitivos. | Necesita hoja, sujeción, lubricación/control de viruta y desbarbado. |
| Sierra de cinta | Secciones mayores y corte controlado a longitud. | Menor capacidad para integrar agujeros, ranuras y encajes. |
| Herramienta portátil | Reparación o acceso en obra. | Precisión, acabado, seguridad y tiempo de preparación variables. |
| Láser de fibra | Piezas con varios contornos, producción digital e integración de operaciones. | Mayor inversión; requiere control de material, gas, sujeción, seguridad y programación. |
Si la pieza solo necesita un corte recto ocasional, una sierra puede ser suficiente. Si una barra incorpora muchos agujeros, ranuras, encajes y cortes a longitud, el láser puede sustituir varias operaciones. Compare el coste de la pieza completa, incluido desbarbado, taladrado, manipulación, inspección y rechazo.
Qué tipo de máquina evaluar
La máquina se selecciona por la familia de barras, no por una única muestra. Revise diámetro o círculo envolvente, longitud, peso, pared, perfil, volumen, automatización y remanente.
TG-E para producción económica y compacta
La máquina de tubos TG-E puede evaluarse para perfiles comunes, producción flexible y aplicaciones en las que inversión, espacio y aprovechamiento de barra tienen un peso importante. Confirme que la variante cotizada admite sección, longitud, pared y acabado reales.
T3 para tubos largos, pesados o estructurales
La serie T3 para tubos largos y pesados está orientada a trabajos donde inercia, flexión, grandes secciones y manipulación requieren una arquitectura reforzada. Que el material sea aluminio no elimina la necesidad de controlar una barra larga o un perfil estructural.
Otros criterios
- Dos, tres o más puntos de sujeción según la barra y la estrategia.
- Soportes para secciones redondas, cuadradas, abiertas o asimétricas.
- Carga manual, semiautomática o automática.
- Capacidad del software para perfiles extruidos y trayectorias tridimensionales.
- Extracción, recogida de piezas, seguridad y acceso de mantenimiento.
- Servicio, formación, repuestos y validación de aplicaciones.
Cómo organizar una prueba de corte de aluminio
Una prueba útil reproduce el material y la producción. Un único corte recto no demuestra capacidad para fabricar la pieza completa.
Información que debe enviar
- Aleación, temple, certificado y proceso de fabricación.
- Acabado: natural, anodizado, pintado, recubierto o con película.
- Dibujo completo de la sección y espesor de cada pared.
- Longitud, peso, rectitud, torsión y tolerancias de la barra.
- Planos de piezas, volumen, lotes y operación posterior.
- Gas disponible, criterio de borde y límites de escoria interior.
Características que debe incluir la prueba
- Corte recto y corte a ángulo.
- Agujero redondo, ranura y pequeño contorno.
- Zona próxima a una esquina, un radio o una cámara interna.
- Características cerca del extremo de la barra.
- Inicio, final y varias piezas consecutivas.
- Posiciones al principio, en el centro y al final de una barra.
Criterios de aceptación
| Grupo | Qué medir |
|---|---|
| Corte | Separación completa, ranura, rebaba, escoria, conicidad y zona térmica. |
| Interior | Adherencias, salpicaduras, daño de pared opuesta y limpieza requerida. |
| Geometría | Longitud, diámetro de agujero, posición, ángulo, sección y deformación. |
| Superficie | Rayas de mandril, marcas de soporte, color y estado del recubrimiento. |
| Producción | Ciclo completo, carga, descarga, remanente, gas y repetibilidad. |
| Operación posterior | Montaje, soldadura, sellado, pintura o función final. |
Preguntas frecuentes
¿Puede un láser de fibra cortar tubos de aluminio?
Sí, si la fuente, el cabezal, el gas, el sistema rotativo y la protección son compatibles. Aleación, pared, sección y acabado deben validarse con muestras.
¿Qué potencia se necesita?
No depende solo del espesor. También influyen aleación, gas, foco, geometría, perforación, velocidad y calidad. Compare una pieza completa con la configuración propuesta.
¿Es mejor nitrógeno o aire?
El nitrógeno suele evaluarse para limitar oxidación y conservar un borde limpio. El aire puede reducir ciertos costes si calidad, secado, filtración y operación posterior aceptan el resultado.
¿Por qué aparece escoria dentro del tubo?
El metal fundido entra en la cavidad y puede adherirse si gas, foco, velocidad, boquilla u orientación no lo expulsan correctamente. La geometría interna también limita su salida.
¿Cómo evitar que el mandril aplaste un tubo fino?
Ajuste fuerza, superficie de agarre y posición a la rigidez de la sección. Compruebe la deformación después de cerrar y utilice apoyos alineados para evitar deslizamiento.
¿Se pueden cortar perfiles de aluminio multicámara?
Es posible en determinadas geometrías, pero cada pared y cámara cambia la trayectoria del haz y de la escoria. Se necesita el dibujo de sección y una prueba representativa.
¿El láser deja el tubo listo para soldar?
Puede integrar perfiles y agujeros de montaje, pero deben comprobarse rebaba, óxido, escoria interior, ajuste y limpieza conforme al procedimiento de soldadura posterior.
¿Cuándo conviene una sierra en lugar del láser?
Para pocos cortes rectos, una sierra puede ser más económica. El láser aporta valor cuando integra agujeros, ranuras, encajes y corte a longitud en una sola programación.
¿TG-E o T3 para aluminio?
Depende de longitud, peso, sección, rigidez, volumen y automatización. TG-E puede encajar en producción compacta; T3 se evalúa para barras largas, pesadas o estructurales.
¿Qué debe incluir una prueba?
Use la aleación, el acabado y la sección reales. Incluya agujeros, ranuras, esquinas, extremos y una serie suficiente para medir interior, geometría, ciclo, gas y repetibilidad.
Pruebe su tubo de aluminio antes de elegir la máquina
Envíe aleación, temple, acabado, dibujo de sección, espesores, longitud, peso, planos de piezas, volumen y criterio de calidad. GWEIKE puede evaluar la muestra y proponer potencia, mandriles, soportes, gas y automatización.
Solicitar prueba y cotización